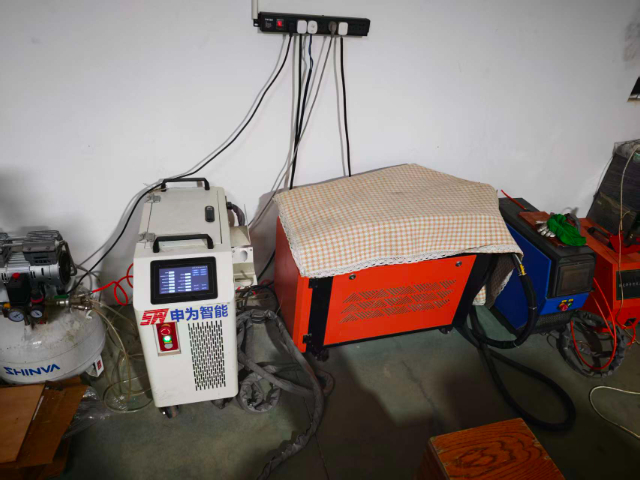
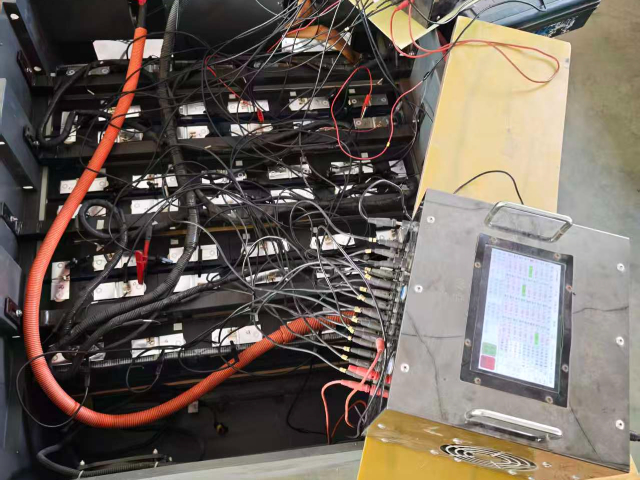
电瓶车电池组电磁兼容性设计与测试电瓶车电池组作为大功率电力电子设备,其电磁兼容性设计至关重要。首先分析电池组内主要电磁干扰源,包括BMS的开关电源、主动均衡电路和大电流充放电回路。采用多层PCB设计,严格区分模拟地层和数字地层,避免共地干扰。信号线采用差分传输方式,电源线加装共模扼流圈。箱体设计保证良好的导电连续性,所有接缝处使用电磁密封衬垫。电缆布线避免平行走线,敏感信号线与功率线保持足够距离。在软件层面,对PWM控制信号进行展频处理,降低特定频率的发射强度。测试阶段依据CISPR25标准,在电波暗室中进行辐射发射测试,使用近场探头定位干扰源。同时进行辐射抗扰度和大电流注入测试,确保系统在强电磁环境下正常工作。通过迭代优化,使电池组满足Class3等级的电磁兼容要求,保证不会干扰车辆其他电子系统,同时自身具备足够的抗干扰能力。 电瓶车电池能量密度提升路径分析。苏州长续航电瓶车电池怎么选
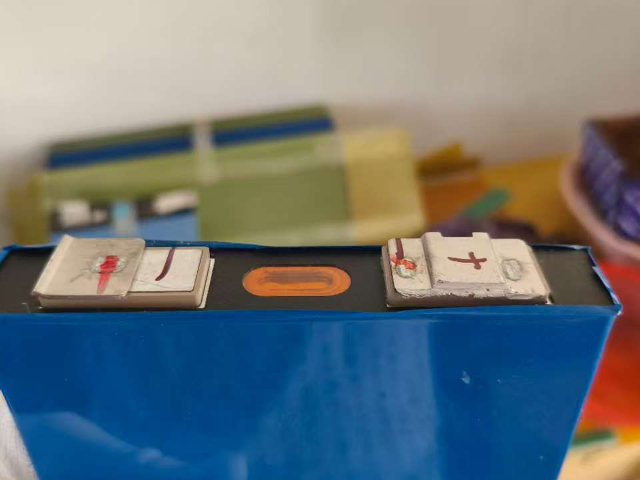
电瓶车电池热失控传播机理与防护系统电瓶车电池热失控是一个复杂的链式反应过程,深入研究其传播机理对安全设计具有重要意义。热失控通常始于单个电芯内部短路,温度急剧升高导致SEI膜分解、隔膜熔化、正负极材料反应等一系列放热过程。热量通过电芯壳体、连接片等路径向相邻电芯传播,当温度达到临界点便会引发连锁反应。针对这一过程,需要建立多物理场耦合模型,模拟热失控发生后的温度场、气流场变化。防护系统设计包括多个层面:在材料层面,选用热稳定性更高的陶瓷隔膜,在电解液中添加阻燃剂;在电芯层面,采用防爆阀设计,确保压力及时释放;在模组层面,设置隔热屏障,使用气凝胶等高性能隔热材料阻断热传播路径;在系统层面,布置多个温度传感器和气体检测传感器,实现早期预警。通过大量实验验证,优化隔热材料的厚度和布置位置,确保在单个电芯发生热失控时,能给用户足够的逃生时间,同时防止火灾蔓延。还需要建立完善的热失控测试标准,包括针刺、过充、短路等多种触发条件,验证防护系统的有效性。终形成从电芯到系统的多级防护体系,确保电池组在极端情况下的安全性。 苏州长续航电瓶车电池怎么选电瓶车电池电磁兼容设计与测试方法。
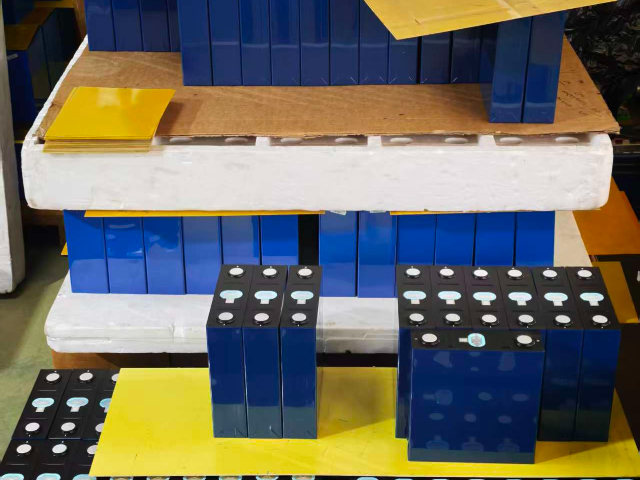
电瓶车电池热管理系统的创新设计电瓶车电池热管理系统采用被动与主动冷却相结合的方式。在被动散热方面,电池箱体采用6061铝合金材质,内部填充相变材料(PCM),在电芯间布置导热硅胶垫,形成高效热传导路径。主动散热系统则采用微型离心风扇,当温度传感器检测到电池温度超过40℃时自动启动强制风冷。创新性的热管技术也开始应用于电瓶车电池,通过热管内部工质的相变循环,将热量快速传导至散热鳍片。在低温环境下,系统配备PTC加热膜,通过BMS控制可在-20°C环境下正常工作。整套系统通过计算流体动力学(CFD)仿真优化流道设计,确保各电芯间温差控制在5℃以内,有效延长电池使用寿命并预防热失控风险。
电瓶车电池组智能充电网络电瓶车电池组智能充电网络实现能源的优化利用。充电桩配备智能电表,实时监测电网负荷。云端调度系统根据区域用电情况,动态调整充电功率。用户可通过手机APP预约充电,享受分时电价优惠。充电桩支持V2G功能,在用电高峰时可向电网反馈电能。网络管理系统实时监控设备状态,实现预测性维护。这套系统使充电成本降低30%,设备利用率提升50%,同时为电网稳定运行提供支持。电瓶车电池组材料创新应用电瓶车电池组材料创新持续提升产品性能。正极材料采用纳米包覆技术,循环寿命提升至3000次。负极使用硅碳复合材料,能量密度提高20%。隔膜升级为陶瓷涂层,耐温性能达到200℃。电解液添加多功能添加剂,同时改善高低温性能。箱体采用碳纤维复合材料,重量减轻40%同时强度提升。连接器使用高导电铜合金,接触电阻降低30%。这些材料创新使电池组综合性能达到行业水平。 电瓶车电池组环境适应性研究。
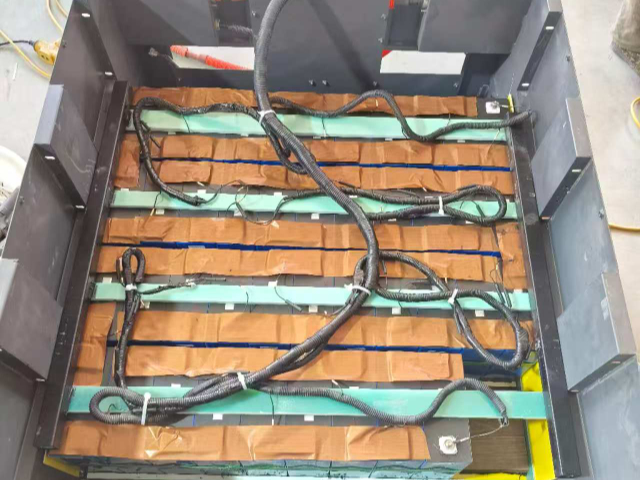
电瓶车电池组环境适应性设计与验证电瓶车使用环境复杂多变,电池组需要适应从寒带到热带的各种气候条件。在高温高湿环境下的防护设计包括:选用耐湿热材料,连接器采用三重密封结构,PCB进行纳米涂层防护。针对盐雾环境,金属件表面进行达克罗处理,塑料件添加抗老化剂。低温环境下的挑战更为严峻,需要采用低温柔性电缆,密封件使用耐低温硅橡胶。热管理系统需要特殊设计,集成大功率PTC加热器,确保在-30°C环境下仍能正常启动。验证过程包括温度循环测试(-40℃至85℃)、温度冲击测试、湿热交变测试和盐雾测试。每个测试周期都包含功能性能检测,确保电池组在环境应力下的可靠性。通过加速老化试验,评估材料在长期使用后的性能变化,及时调整材料选型。终确保电池组在设计的整个生命周期内,能够适应各种恶劣环境而不出现性能衰退或失效。此外,还需要考虑海拔高度变化对散热系统的影响,以及沙尘环境对连接器可靠性的影响。 电瓶车电池组快速充电技术。苏州电瓶车电池修理
电瓶车电池组生命周期评估。苏州长续航电瓶车电池怎么选
电瓶车电池组智能制造系统电瓶车电池组智能制造系统实现全流程自动化。生产线采用工业机器人完成上下料、装配等作业。视觉检测系统对每个工位进行100%质量监控。智能物流系统通过AGV实现物料自动配送。数字孪生平台实时映射生产状态,优化调度策略。制造执行系统收集分析生产数据,持续改进工艺。通过智能制造升级,生产效率提升3倍,产品一致性达到,人工成本降低60%。电瓶车电池组可靠性工程电瓶车电池组可靠性工程采用系统化方法提升产品耐久性。首先通过FMEA分析识别200多个潜在故障模式,制定相应改进措施。加速寿命试验模拟10年使用工况,包括温度循环、机械振动和电应力加载。可靠性增长模型跟踪产品失效率变化趋势,指导改进方向。通过元器件降额设计、冗余设计和环境防护设计,提升固有可靠性。实施这些措施后,产品MTBF达到50000小时,年失效率低于,达到行业前列水平。 苏州长续航电瓶车电池怎么选
萨菲罗斯(苏州)新能源科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的能源中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来萨菲罗斯供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!