电瓶车电池组电磁兼容性设计与测试电瓶车电池组作为大功率电力电子设备,其电磁兼容性设计至关重要。首先分析电池组内主要电磁干扰源,包括BMS的开关电源、主动均衡电路和大电流充放电回路。采用多层PCB设计,严格区分模拟地层和数字地层,避免共地干扰。信号线采用差分传输方式,电源线加装共模扼流圈。箱体设计保证良好的导电连续性,所有接缝处使用电磁密封衬垫。电缆布线避免平行走线,敏感信号线与功率线保持足够距离。在软件层面,对PWM控制信号进行展频处理,降低特定频率的发射强度。测试阶段依据CISPR25标准,在电波暗室中进行辐射发射测试,使用近场探头定位干扰源。同时进行辐射抗扰度和大电流注入测试,确保系统在强电磁环境下正常工作。通过迭代优化,使电池组满足Class3等级的电磁兼容要求,保证不会干扰车辆其他电子系统,同时自身具备足够的抗干扰能力。 电瓶车电池组电磁辐射控制。苏州相城区60v电瓶车电池恢复
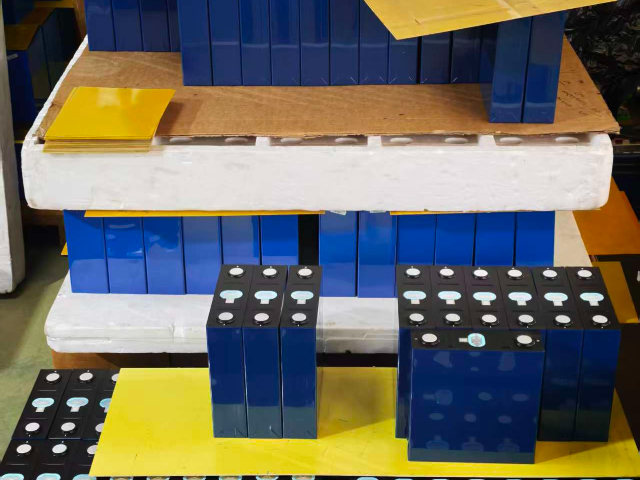
电瓶车电池组制造过程质量控制体系电瓶车电池组的制造质量直接关系到产品性能和安全性,需要建立完善的质量控制体系。从电芯入厂检验开始,使用自动分选设备对电芯的电压、内阻、容量进行全检,确保批次一致性。在模组组装环节,激光焊接质量通过在线视觉检测系统监控,实时检测焊点位置、大小和颜色。采用电阻焊监测系统,通过分析焊接过程中的动态电阻曲线判断焊接质量。在pack总装阶段,使用扭矩传感器确保每个连接点的紧固力矩准确,数据自动记录保存。下线检测包括绝缘耐压测试、气密性测试和充放电测试,所有测试数据上传至MES系统。建立完整的质量追溯体系,通过二维码记录每个电池组的生产数据,实现从原材料到成品的全流程追溯。定期进行过程能力分析,对关键工序的CPK值进行监控,确保制造过程稳定受控。通过这套体系,将产品直通率提升至,为用户提供可靠的质量保证。 相城区48v电瓶车电池现货电瓶车电池组智能充电网络。
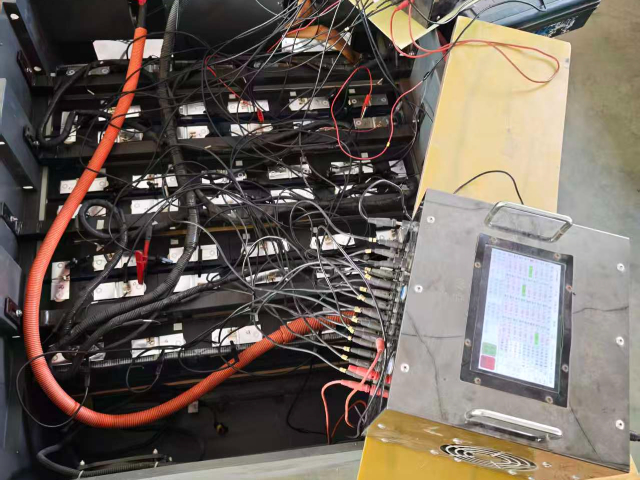
电瓶车电池组电气安全设计与防护电瓶车电池组的电气安全设计需要建立多重防护体系。在主回路设计上,采用双继电器架构,实现充放电回路控制。每个电芯配备熔断保险,在过流时提供快速保护。绝缘监测系统实时检测正负极对地绝缘电阻,发现异常立即报警。高压互锁回路确保所有连接器在位后系统才能上电。在软件层面,设计三级保护机制:一级保护基于硬件比较器实现微秒级响应;二级保护由BMS主控实现毫秒级保护;三级保护与整车控制器交互实现系统级保护。创新性地引入电弧故障检测功能,通过分析电流高频分量识别串联电弧。所有安全功能都经过故障注入测试,验证在各种异常情况下的响应正确性。通过这些措施,确保电池组在电气故障发生时能够及时采取正确的保护动作,防止事故扩大。
电瓶车电池组热管理系统的精细化设计电瓶车电池组热管理系统需要实现精细的温度控制,确保电池在比较好温度区间工作。首先通过计算流体动力学分析,优化流道设计,确保每个电芯表面都能得到均匀冷却。在高温环境下,液冷系统通过制冷剂循环带走热量,冷却板采用微通道设计提升换热效率。在低温环境下,PTC加热系统分区域控制,减少能耗。温度传感器的布置经过优化,在热失控可能发生的区域增加监测点。控制系统采用分层管理策略,底层基于PID算法实现快速响应,上层基于模糊逻辑实现智能决策。创新性地引入相变材料,在电芯间布置石蜡基复合材料,在温度升高时吸收热量,延缓温升。通过台架测试验证系统性能,在45℃环境温度下,确保电池组持续大功率放电时最高温度不超过45℃,电芯间温差控制在3℃以内。这套系统提升了电池组的环境适应性和使用寿命。 电瓶车电池组防水透气技术。
电瓶车锂电池组结构设计与空间优化方案电瓶车锂电池组的结构设计需要综合考虑车辆空间布局、散热需求和安全防护等多重因素。目前主流设计采用模块化理念,将18650或21700圆柱电芯通过并联再串联的方式组成电池模块,再将这些模块集成在轻量化铝合金箱体内。箱体内部需要预留缓冲空间,采用硅胶或泡棉材料作为缓冲层,防止车辆行驶中的震动传递至电芯。在空间布局上,需要根据电瓶车车架结构采用异形设计,常见的有矩形、梯形和T形等。设计方案将电池管理系统(BMS)与结构件一体化集成,通过三维建模软件进行虚拟装配,确保在有限空间内实现比较大能量密度。同时还要考虑维修便利性,采用可拆卸式上盖设计,便于后期维护和电芯更换。这种优化设计可使电池组体积能量密度达到400Wh/L以上,有效提升电瓶车续航里程。 电瓶车电池智能预警系统设计研究。苏州相城区60v电瓶车电池恢复
电瓶车电池组能效优化管理。苏州相城区60v电瓶车电池恢复
电瓶车电池组抗冲击防护设计电瓶车电池组的抗冲击设计需要应对各种意外碰撞工况。首先通过显式动力学仿真,分析电池组在时速25km/h正面碰撞下的动态响应。结果显示大冲击加速度可达80g,持续时间50ms。针对这种极端工况,设计多层防护结构:外层采用高韧性聚碳酸酯壳体,中层布置铝蜂窝缓冲结构,内层设置弹性支撑框架。关键连接部位采用剪切销设计,在超过阈值载荷时可控断裂,避免应力传递至电芯。通过落锤冲击试验验证防护效果,在10kJ冲击能量下电池组结构完整,内部电芯加速度控制在30g以内。同时建立完整的碰撞安全测试标准,包括不同角度、不同速度的碰撞场景。经过多轮优化,电池组可通过,确保在真实事故中大限度保护电池安全。 苏州相城区60v电瓶车电池恢复
萨菲罗斯(苏州)新能源科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的能源中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,萨菲罗斯供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!