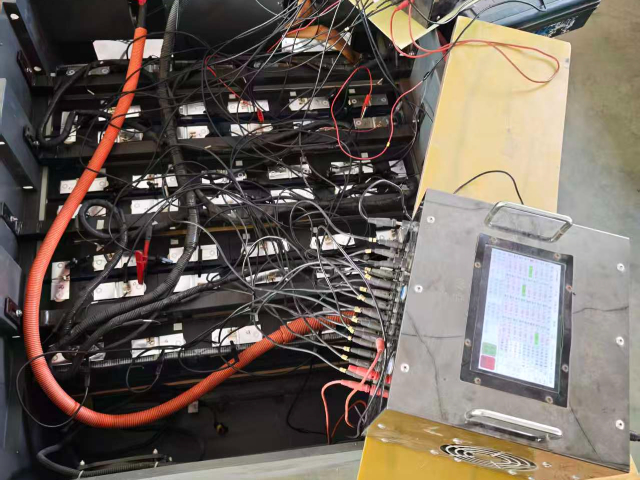
电瓶车电池组能效优化与管理电瓶车电池组能效优化涉及多个方面。在电芯选型上,优先选择低内阻产品,减少欧姆损耗。连接系统优化,采用超声波焊接代替螺栓连接,降低接触电阻。BMS功耗优化,在待机时进入低功耗模式,静态电流降至50μA以下。热管理系统采用智能控制,根据实际需要调节冷却功率。均衡系统选择高效的主动均衡方案,能量转移效率超过85%。通过整机效率测试,分析能量流动路径,识别损耗环节。实验数据显示,经过优化后,电池组整体效率从92%提升至96%,同等容量下可延长续航里程5%以上。 电瓶车电池组制造质量控制体系。48v电瓶车电池一般多少钱
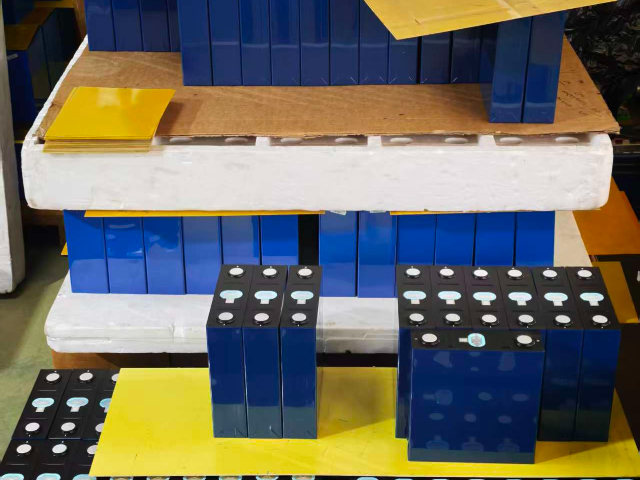
电瓶车电池组材料选择与工艺优化电瓶车电池组的材料选择直接影响产品性能和成本。箱体材料比较了铝合金、工程塑料和复合材料,终选择6061铝合金,兼顾强度、重量和成本。密封材料选用硅橡胶,在-50°C至200°C范围内保持弹性。连接器选用AMP系列,防护等级达到IP67。在工艺方面,激光焊接取代传统锡焊,提升连接可靠性和生产效率。采用自动化涂胶设备,确保密封胶均匀性和一致性。组装过程使用扭矩电动工具,精确控制紧固力矩。导线压接使用全自动设备,实时监测压接质量。这些材料和工艺的选择经过充分验证,确保产品在批量生产时保持稳定的质量水平。 附近老年代步电瓶车电池更换电瓶车电池标准化进程与发展方向。
电瓶车电池组抗冲击防护设计电瓶车电池组的抗冲击设计需要应对各种意外碰撞工况。首先通过显式动力学仿真,分析电池组在时速25km/h正面碰撞下的动态响应。结果显示大冲击加速度可达80g,持续时间50ms。针对这种极端工况,设计多层防护结构:外层采用高韧性聚碳酸酯壳体,中层布置铝蜂窝缓冲结构,内层设置弹性支撑框架。关键连接部位采用剪切销设计,在超过阈值载荷时可控断裂,避免应力传递至电芯。通过落锤冲击试验验证防护效果,在10kJ冲击能量下电池组结构完整,内部电芯加速度控制在30g以内。同时建立完整的碰撞安全测试标准,包括不同角度、不同速度的碰撞场景。经过多轮优化,电池组可通过,确保在真实事故中大限度保护电池安全。
电瓶车电池组智能散热系统电瓶车电池组智能散热系统根据工况动态调整冷却策略。系统包含风冷和液冷双回路,通过智能阀门实现模式切换。在低速行驶时采用被动散热,中速时启动风冷,高速大负荷时启用液冷。温度传感器网络实时监测每个电芯的表面温度。控制系统基于模糊逻辑算法,综合考量散热效率和能耗。创新性地引入相变储能单元,在温度波动时平稳热负荷。实测数据显示,这套系统可使电池工作温度稳定在25±5℃,温差控制在3℃以内,散热能耗降低40%。 电瓶车电池组材料创新应用。
电瓶车电池组电磁辐射控制电瓶车电池组电磁辐射控制满足严苛的EMC标准。首先识别主要辐射源,包括开关电源、高频变换器和数字电路。采用多层屏蔽设计:电芯级使用导电涂层,模块级加装金属屏蔽罩,系统级采用全金属箱体。电缆使用双屏蔽结构,连接器配备360°屏蔽环。PCB布局严格分区,时钟信号采用包地处理。通过仿真优化屏蔽结构,在1GHz频率范围内屏蔽效能达到60dB。经过测试,辐射发射值低于标准限值6dB,确保不会干扰其他电子设备。 电瓶车电池冬季性能优化技术研究。附近电瓶车电池
电瓶车电池组售后服务体系。48v电瓶车电池一般多少钱
电瓶车电池组人机工程学设计电瓶车电池组的人机工程学设计重点关注用户的使用体验。通过三维人体扫描数据,分析不同身高人群的提握姿势,优化电池把手形状和位置。重量分布经过精心计算,确保单人搬运时重心稳定,比较大提握力不超过25kg。外壳表面采用防滑纹理设计,即使用户手部潮湿也能稳固抓握。插接机构设计为盲插结构,通过声光反馈提示连接状态。显示界面采用高对比度OLED屏幕,在强光下仍可清晰读取信息。通过可用性测试收集用户反馈,迭代优化设计细节。终方案使电池拆装时间缩短至30秒以内,操作不适感降低60%,极大提升了用户的使用便利性。 48v电瓶车电池一般多少钱
萨菲罗斯(苏州)新能源科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的能源行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**萨菲罗斯供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!