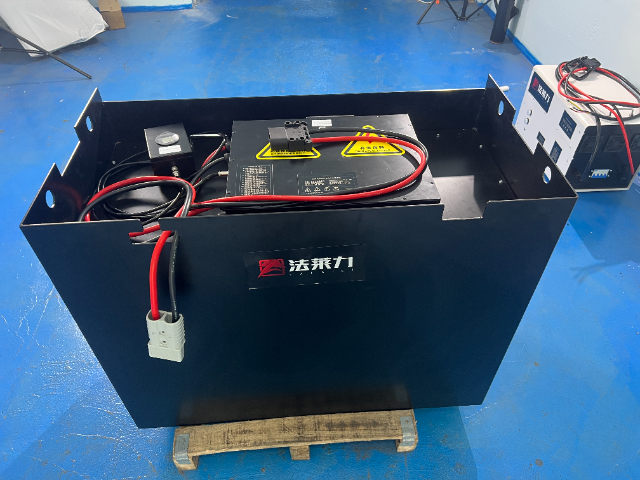
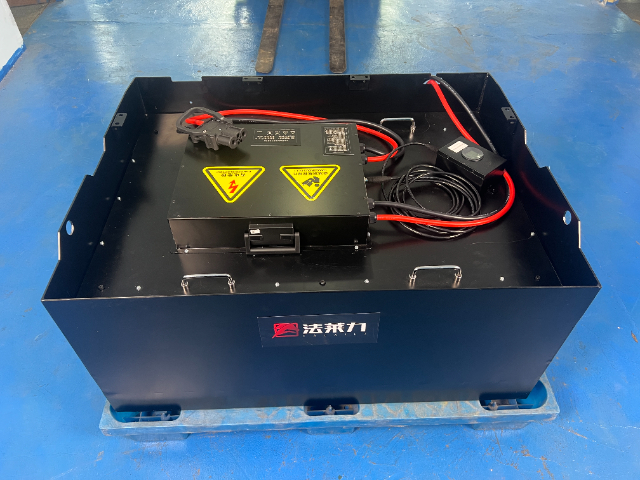
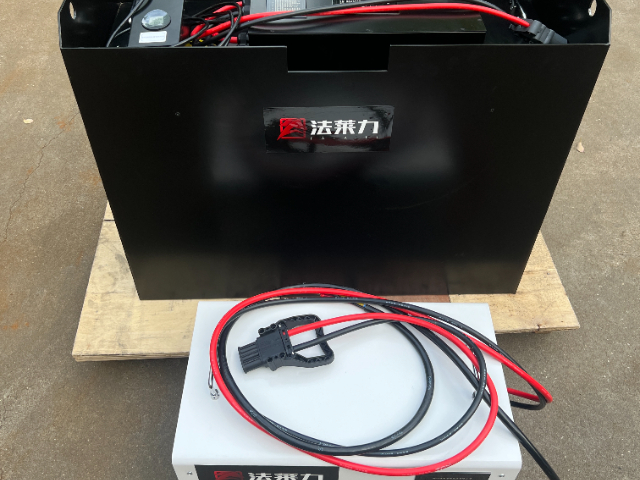
- 品牌
- 宁德时代,国轩,亿纬
- 型号
- 48V400AH
对于大型商场、工业厂房等需要长时间、大范围清洁的场景,往往需要配备多组铅酸电池轮换使用,不*增加了电池采购成本,还需要预留专门的电池存放空间,同时频繁更换电池会中断清洁作业,严重影响清洁效率。此外,铅酸电池充电效率低下,常规充满电需要8-12小时,且存在明显的记忆效应,长期浅充浅放会加速电池容量衰减,使用一段时间后,续航能力会大幅下降,放电深度能达到50%-60%,实际可用电量远低于标称容量,进一步加剧了作业中断的频率。充满自动断电锂电充电机,曲臂车充电更安心。重庆力至优叉车铅酸改锂电池充电器
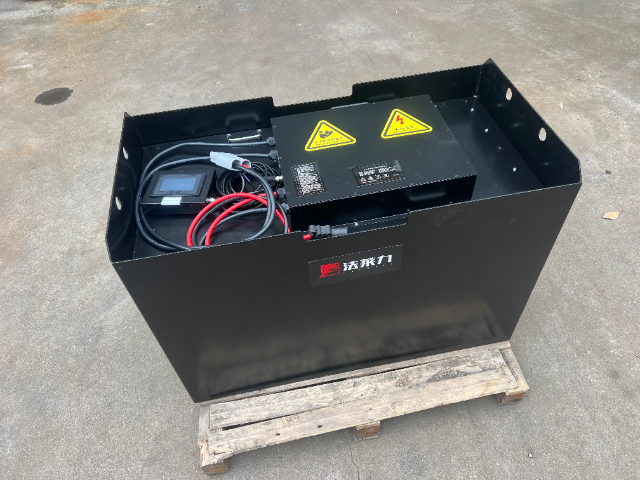
安全风险急剧上升。锂电池对充电温度、电压、电流的敏感度远高于铅酸电池,铅酸充电器缺乏 BMS 通信接口,无法实时监控电池状态。高温环境下充电时,铅酸充电器不会自动降流或停机,易导致电池内部温度超过 45℃,触发热失控;低温(低于 0℃)时,持续大电流充电会造成锂枝晶生长,刺穿隔膜引发短路、起火事故。此外,铅酸充电器无单体均衡功能,长期使用会导致电池组单体压差过大,部分单体过充、部分欠充,进一步加剧安全隐患。运营效率与成本不降反升。铅酸充电器充电效率 70%-80%,48V/500Ah 电池充满需 8-12 小时,无法满足叉车高频次、连续作业需求。而锂电池充电器效率可达 98%,1-2 小时即可完成快充,支持随充随用,大幅减少叉车停机时间。同时,混用充电器导致的电池频繁损坏,会增加更换成本与停机损失,抵消锂电池改造的经济性优势。四川光伏铅酸改锂电池价格叉车铅酸改锂电,能量密度高承载续航更稳。
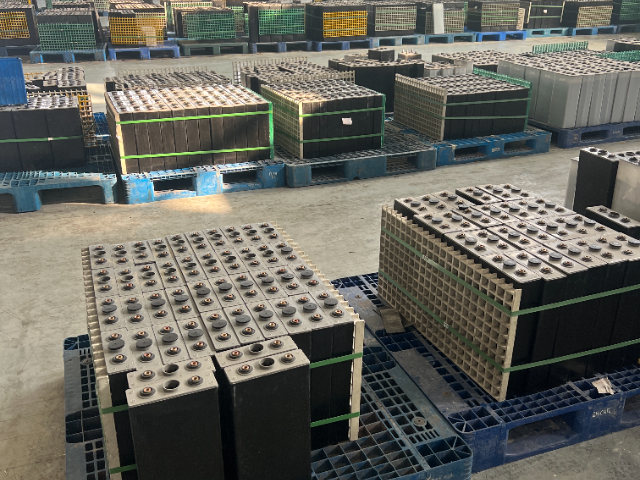
锂电池箱体必须加装高强度防震结构,箱体选用加厚合金钢搭配内部加强筋形成抗扭笼式结构,底部铺设高阻尼橡胶缓冲垫,吸收叉车行驶颠簸、装卸冲击带来的震动,避免电芯模组长期震颤出现极耳松动、电芯移位问题,箱体与舱壁预留均匀散热间隙,杜绝密闭包裹造成热量堆积。电气系统升级改造是整套工程的,分为充电系统更换、主线束优化、控制系统通讯适配、安全防护加装四大板块。首先原车铅酸三段式充电器无法用于锂电池充电,二者充电逻辑、截止电压、均衡模式完全不同,强行混用会造成锂电池充不满、过热鼓包、电芯损坏,必须更换与电池电压、充电倍率匹配的工业级锂电智能充电机,多班次高强度作业选用 1C 快充机型,日常单班作业选用 0.5C 常规充电机,充电器自带恒流恒压管控、过热断电、反接保护功能,充电接口选用国标防水防误插接头。
完成硬件改造之后,还需要执行完整的整机测试流程,不能直接投入高强度作业。首先核查接线极性,确认正负极无接反,检查所有接线点位紧固到位,无裸露线头;完成完整充电循环,观察充电器、电池包工作状态,确认无异常发热;之后开展空载升降、满载举升、来回行走测试,模拟日常作业的启停、举升下降全部工况,检验会不会出现保护停机、动作异常等情况,核对设备举升速度、行走性能和改造之前对比是否正常,确认配重状态,观察整机运行姿态是否平稳。测试全部通过之后,再交付投入实际使用。兼容多种型号曲臂车,适配锂电改装充电设备。
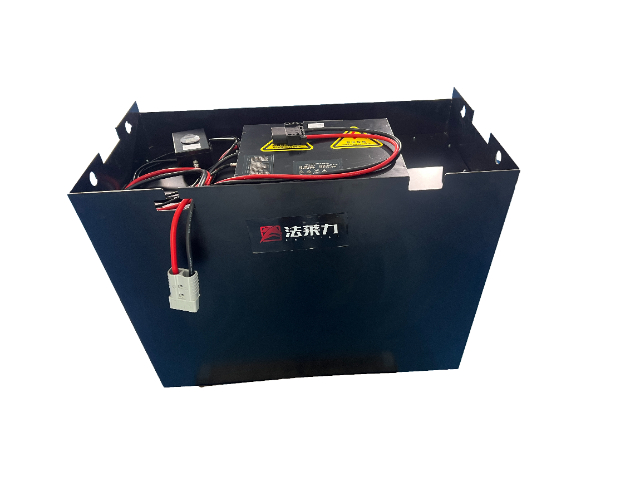
铅酸电池与锂电池的电化学特性截然不同,决定了两者充电器无法通用,差异集中在充电模式、电压参数、保护逻辑及通信适配四大维度。
从充电模式来看,铅酸电池充电器采用恒流(CC)- 恒压(CV)- 浮充三段式充电架构。以 48V 铅酸电池为例,恒流阶段以 0.15C 电流充电至 57.6V,恒压阶段维持该电压至电流降至 0.05C,进入 54.4V 浮充阶段,用于补偿电池自放电、防止极板硫化。而锂电池(磷酸铁锂)充电器采用恒流 - 恒压(CC-CV) 两阶段充电,无浮充环节。48V 锂电池(16 串)恒流阶段以 0.3C-1C 大电流充电至 58.4V(单串 3.65V),恒压阶段维持电压至电流降至 0.02C 后自动停机,避免过充导致的电解液分解与容量衰减。 工业叉车铅酸改锂电,适配快充模式提升周转效率。辽宁动力铅酸改锂电池充电器
摒弃传统铅酸短板,锂电适配叉车高频作业。重庆力至优叉车铅酸改锂电池充电器
在高空作业、仓储物流、厂区施工等场景当中,电动升降机是高频使用的设备,动力电池直接决定设备出勤率、运行稳定性以及整体运营成本。很长一段时间内,铅酸电池凭借较低的初始采购成本,成为各类自行走升降机、剪叉升降平台的主流动力配置。但随着行业向着高效率、多班次作业模式发展,铅酸电池本身的性能短板不断凸显,越来越多设备运营方选择将原有铅酸动力系统改造为锂电池系统,以此优化设备综合使用体验,降低长期运营投入。但升降机铅酸改锂电并非简单的电池拆装替换,而是一套涉及机械结构、电气匹配、安全防护、配重平衡的系统性升级,只有充分认清原有电池痛点、锂电改造优势以及改造过程当中的各类风险点,才能实现安全可靠的动力升级。重庆力至优叉车铅酸改锂电池充电器


- 湖北UPS后备电源铅酸改锂电池哪家好 2026-10-15
- 四川防爆铅酸改锂电池 2026-10-15
- 辽宁48V铅酸改锂电池哪里卖 2026-10-15
- 辽宁斗山叉车铅酸改锂电池充电器 2026-10-15
- 上海游船铅酸改锂电池批发 2026-10-15
- 重庆西林叉车铅酸改锂电池充电器 2026-10-15
- 湖北游船铅酸改锂电池哪里卖 2026-10-15
- 广东斗山叉车铅酸改锂电池品牌 2026-10-15
- 北京盾构机铅酸改锂电池品牌 2026-10-15
- 重庆小松叉车铅酸改锂电池品牌 2026-10-15
- 广东现代叉车铅酸改锂电池哪里卖 2026-10-15
- 湖南升降机铅酸改锂电池哪里卖 2026-10-15