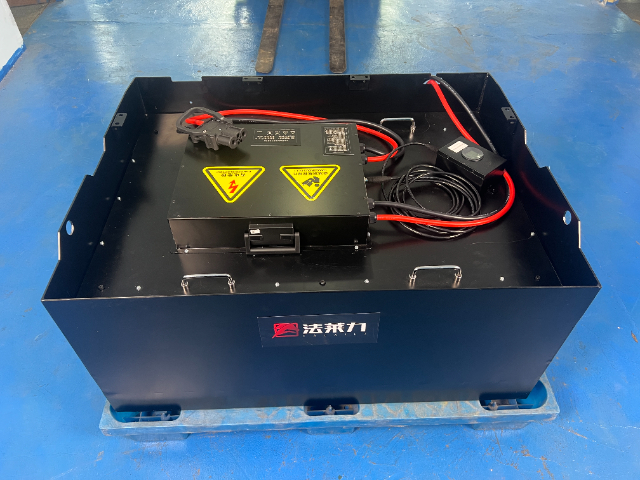
- 品牌
- 宁德时代,国轩,亿纬
- 型号
- 48V400AH
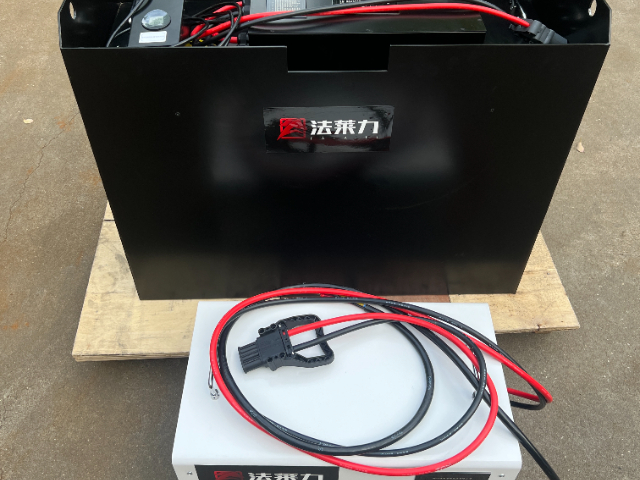
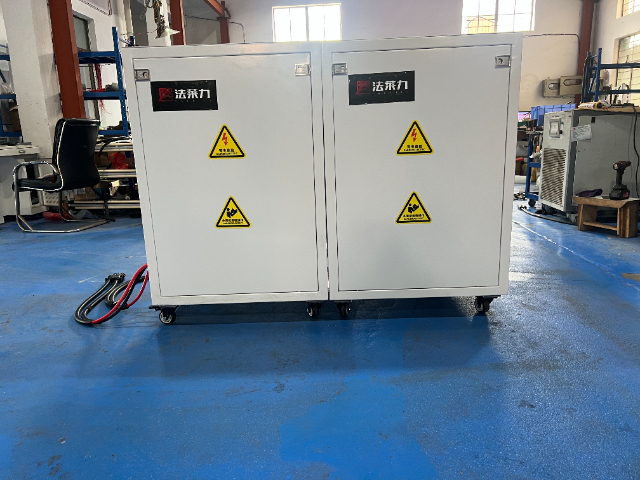
能耗层面,锂电池能量转换效率达 95% 以上,较铅酸电池的 70%-80% 提升 20% 以上,同等作业量下耗电量降低 30% 左右,进一步节约用电成本;综合测算,5 年总拥有成本(TCO)较铅酸电池降低 30%-50%,尽管初期改装投入略高,但通过节省维护费、更换费、能耗费、场地费等,通常 1.5-3 年即可收回改造成本,后续进入纯收益周期,同时锂电池可回收再利用,回收价值达 30% 以上,进一步降低综合成本,相比之下铅酸电池回收价值低且需支付专业处置费用,全生命周期的经济效益差距。曲臂高空作业车充电设备,适配锂电改造使用。辽宁友佳叉车铅酸改锂电池
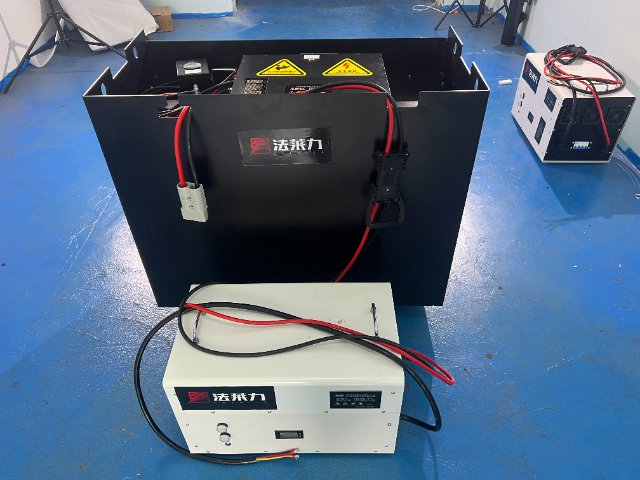
部分用户存在 “铅酸充电器可直接用于锂电池” 的误区,实际应用中,直接混用会引发电池损坏、安全事故及性能衰减等严重问题,更换锂电池充电器是改造的必要环节。混用充电器会直接导致电池过充与容量衰减。铅酸充电器满电电压(57.6V)低于锂电池需求(58.4V),且存在浮充阶段。长期使用会导致锂电池无法充满(充至 92% 左右),续航里程不足;更严重的是,浮充阶段持续向锂电池输送电流,会造成电解液过度分解,活性锂损失,循环寿命从 2000-5000 次缩短至不足 800 次,甚至出现鼓包、漏液等故障。某企业改造案例显示,使用改装铅酸充电器的锂电池组,4 次循环后容量衰减速度是充电器的 3 倍。重庆BT叉车铅酸改锂电池安装铅酸电池续航衰减快,改锂电长期续航不缩水。
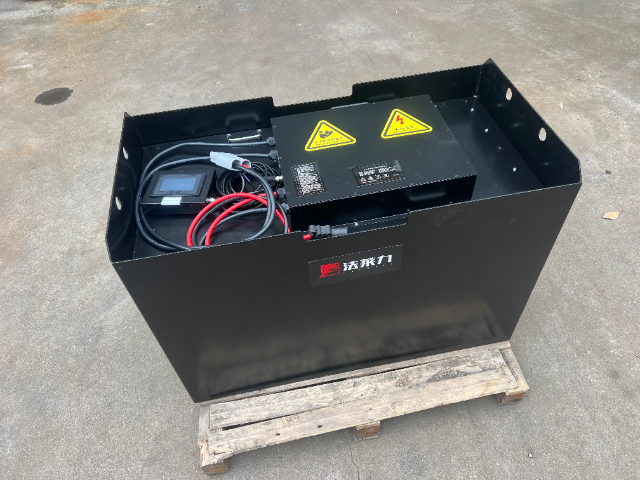
配合稳定的电压输出,全程保障叉车加速、起升、转向等动作的动力一致性,即使在满负荷、长距离作业场景下也能维持稳定的作业效率,此外产品自放电率极低,每月 1%-2%,远低于铅酸电池的 3%-5%,长期存放无需频繁补电,避免硫化失效问题,适配冷库、低温车间等特殊环境时,可选配低温加热功能,在 - 20℃环境下仍能保持 90% 以上的容量输出,解决铅酸电池低温容量大幅衰减、启动困难的难题,而在高温工况下,磷酸铁锂材料热稳定性达 800℃以上,配合主动热管理系统,实时监控电芯温度,异常时自动启动散热或降功率保护,杜绝热失控风险,适配 - 20℃至 60℃的宽温域作业场景,满足不同行业、不同环境的全天候作业需求。
实际清洁作业场景中的性能表现,进一步印证了洗地机铅酸改锂电池的实用价值。铅酸电池在低温环境下容量衰减严重,冬季低温时续航能力会下降30%以上,无法满足寒冷地区的清洁需求;而在高温环境下,又易出现过热现象,影响充放电安全,甚至会缩短电池寿命。洗地机锂电池配备智能温控系统,可在-20℃至60℃的宽温度范围内稳定工作,低温环境下容量不衰减、高温环境下不发热,能够适应不同地域、不同季节的清洁作业需求,保证全年清洁作业的稳定性。铅酸改锂电整套配齐,充电设备一应俱全。
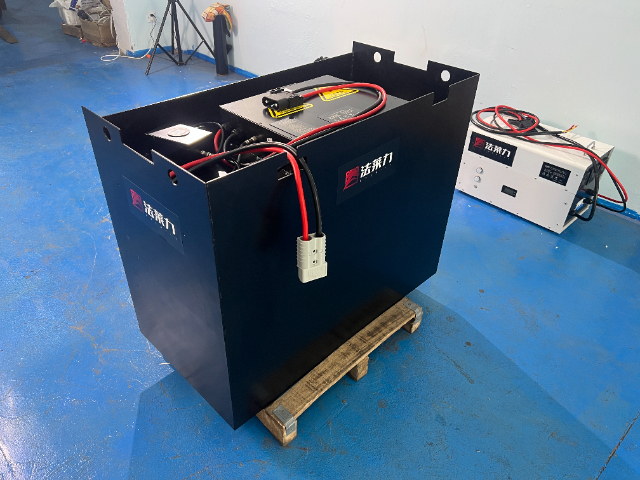
安全风险急剧上升。锂电池对充电温度、电压、电流的敏感度远高于铅酸电池,铅酸充电器缺乏 BMS 通信接口,无法实时监控电池状态。高温环境下充电时,铅酸充电器不会自动降流或停机,易导致电池内部温度超过 45℃,触发热失控;低温(低于 0℃)时,持续大电流充电会造成锂枝晶生长,刺穿隔膜引发短路、起火事故。此外,铅酸充电器无单体均衡功能,长期使用会导致电池组单体压差过大,部分单体过充、部分欠充,进一步加剧安全隐患。运营效率与成本不降反升。铅酸充电器充电效率 70%-80%,48V/500Ah 电池充满需 8-12 小时,无法满足叉车高频次、连续作业需求。而锂电池充电器效率可达 98%,1-2 小时即可完成快充,支持随充随用,大幅减少叉车停机时间。同时,混用充电器导致的电池频繁损坏,会增加更换成本与停机损失,抵消锂电池改造的经济性优势。锂电替代铅酸体积更小,叉车空间布局更合理。湖南煤矿铅酸改锂电池充电器
铅酸电池循环寿命短,改锂电耐用度大幅提升。辽宁友佳叉车铅酸改锂电池
48V 系统可稳定维持在 45-48V 区间,避免铅酸电池放电末期电压骤降导致的动力衰减、爬坡无力、作业效率下降等问题,且能量密度达 150-200Wh/kg,是铅酸电池的 3-4 倍,相同容量下重量为铅酸电池的 1/3,大幅减轻叉车自重,降低电机能耗与轮胎、刹车系统的磨损,同时通过科学配重调整保障整车行驶稳定性,杜绝侧翻风险,适配过程中严格遵循电压匹配、线束升级、控制器程序优化、充电器匹配等技术规范,确保电气系统无缝兼容,避免过载、报警、停机等故障,实现即装即用的稳定运行。辽宁友佳叉车铅酸改锂电池


- 湖北UPS后备电源铅酸改锂电池哪家好 2026-10-15
- 四川防爆铅酸改锂电池 2026-10-15
- 辽宁48V铅酸改锂电池哪里卖 2026-10-15
- 辽宁斗山叉车铅酸改锂电池充电器 2026-10-15
- 上海游船铅酸改锂电池批发 2026-10-15
- 重庆西林叉车铅酸改锂电池充电器 2026-10-15
- 湖北游船铅酸改锂电池哪里卖 2026-10-15
- 北京盾构机铅酸改锂电池品牌 2026-10-15
- 重庆小松叉车铅酸改锂电池品牌 2026-10-15
- 广东现代叉车铅酸改锂电池哪里卖 2026-10-15
- 湖南升降机铅酸改锂电池哪里卖 2026-10-15
- 吉林神钢叉车铅酸改锂电池厂家 2026-10-15