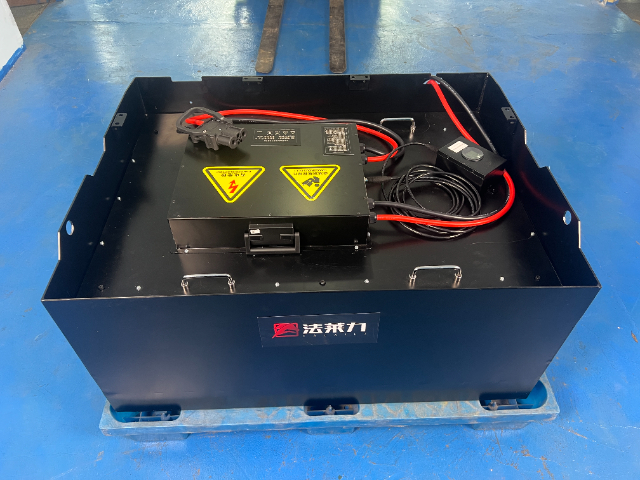
- 品牌
- 宁德时代,国轩,亿纬
- 型号
- 48V400AH
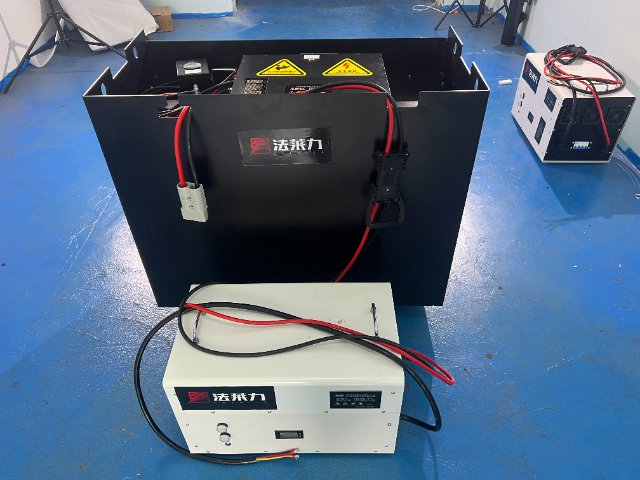
适配设计上采用模块化、标准化方案,结合 “大箱套小箱”、定制化支架、配重优化等技术,大限度利用原有电池仓空间,减少叉车结构改动,降低改装成本与周期,针对老款叉车可通过线束转接、控制器程序刷写等方式实现电气兼容,无需更换部件,同时支持 24V、48V、72V、80V 等主流电压等级,容量可根据作业需求灵活配置,满足 1-10 吨各类叉车的动力需求,此外产品可拓展智能充电、能量回收、多机协同等功能,适配智慧仓储、智能工厂的数字化升级需求,为工业车辆的智能化、绿色化转型提供动力支撑。贴合设备使用标准,铅酸改锂电充电运行稳定。河南三菱叉车铅酸改锂电池安装
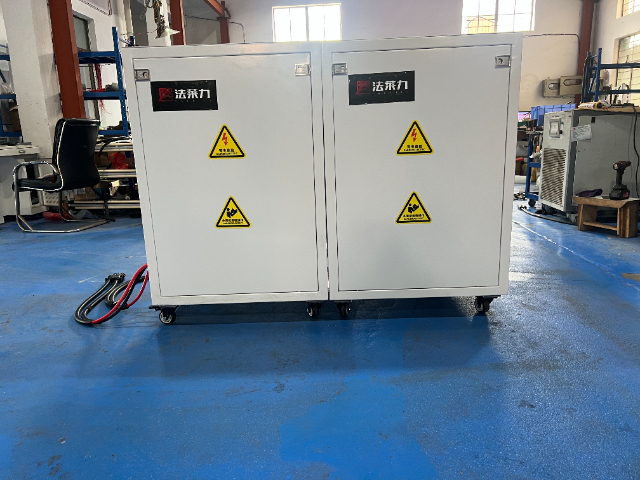
改装后的锂电池,正确保养可进一步延长使用寿命,保障使用安全,日常需遵循以下技巧:充电规范:使用配套充电器,充电时放置在干燥、通风、阴凉处,严禁在密闭空间、高温暴晒、潮湿环境下充电,避免边用边充,充满后及时拔掉充电器,避免长时间浮充。放电规范:避免设备长时间超负荷运行、深度亏电行驶,尽量在电量剩余20%-30%时及时充电,防止过放损伤电芯;长期不使用设备时,保持电量50%-60%,每隔1-2个月补电一次,避免电芯亏电老化。日常防护:避免电池磕碰、挤压、淋雨,定期检查电池外观、线路是否完好,若出现鼓包、发热、异味等异常情况,立即停止使用、充电,排查问题后再使用。环境存放:设备长期停放,需将电池放置在干燥、阴凉、通风的室内环境,远离火源、热源、易燃易爆物品,避免极端温度环境存放。北京48V铅酸改锂电池品牌高空作业车改锂电,配套智能充电器。
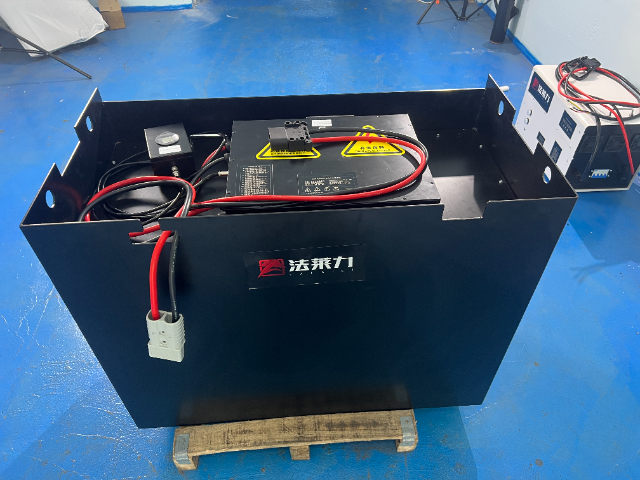
相比之下,叉车锂电池采用高能量密度电芯,能量密度是铅酸电池的 3 倍以上,同等体积下续航能力大幅提升,单次充电可满足 8 小时以上连续度作业,即便面对两班倒作业模式,也无需频繁更换电池,彻底摆脱续航焦虑。在充电效率方面,锂电池支持快充技术,1 至 3 小时即可充满电量,且无记忆效应,可随用随充,作业间隙的短暂补电就能有效延长续航,完美适配物流行业碎片化、不间断的作业节奏。
日常维护与使用成本,是企业选购叉车动力系统时重点考量的因素,也是锂电池改造的价值所在。铅酸电池属于湿式电池,使用过程中需要定期检查电解液液位,及时补充蒸馏水,清洁电池表面酸雾与污垢,若维护不当极易出现极板硫化、漏液、鼓包等问题,不*缩短电池寿命,还可能腐蚀叉车电路与车身结构。
安全风险急剧上升。锂电池对充电温度、电压、电流的敏感度远高于铅酸电池,铅酸充电器缺乏 BMS 通信接口,无法实时监控电池状态。高温环境下充电时,铅酸充电器不会自动降流或停机,易导致电池内部温度超过 45℃,触发热失控;低温(低于 0℃)时,持续大电流充电会造成锂枝晶生长,刺穿隔膜引发短路、起火事故。此外,铅酸充电器无单体均衡功能,长期使用会导致电池组单体压差过大,部分单体过充、部分欠充,进一步加剧安全隐患。运营效率与成本不降反升。铅酸充电器充电效率 70%-80%,48V/500Ah 电池充满需 8-12 小时,无法满足叉车高频次、连续作业需求。而锂电池充电器效率可达 98%,1-2 小时即可完成快充,支持随充随用,大幅减少叉车停机时间。同时,混用充电器导致的电池频繁损坏,会增加更换成本与停机损失,抵消锂电池改造的经济性优势。铅酸改锂电整套配齐,充电设备一应俱全。
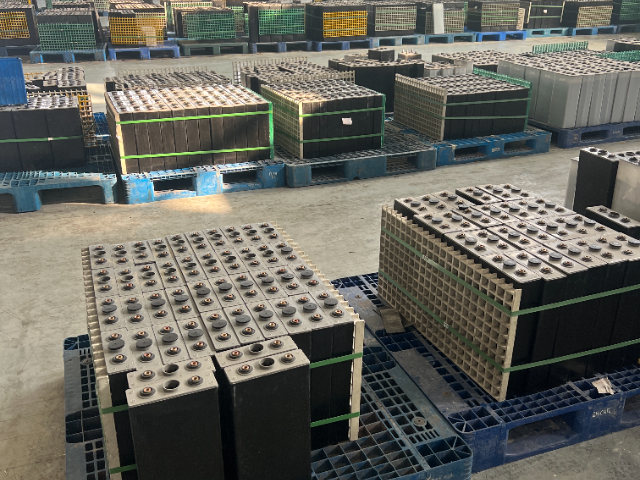
铅酸电池与锂电池在工作原理与性能特性上存在本质差异,这也决定了锂电池改造具备的应用优势。传统铅酸电池能量密度较低,同等体积与重量下,储电能力有限,大型仓储中心或多班倒作业场景中,往往需要配备多组电池轮换使用,不*占用大量仓储空间,还增加了电池采购与管理成本。同时,铅酸电池充电效率低下,常规充满电需要 8 至 10 小时,且存在明显的记忆效应,浅充浅放会加速电池容量衰减,放电深度通常能达到 50% 至 60%,实际可用电量远低于标称容量。从铅酸到锂电的动力革新,赋能厂区物流高效运行。广东杭叉CPD20铅酸改锂电池品牌
曲臂高空作业车充电设备,适配锂电改造使用。河南三菱叉车铅酸改锂电池安装
电压参数的度差异。铅酸充电器电压公差为 ±2%,允许小幅波动,单格满电电压约 2.4V。锂电池充电器电压公差需控制在 ±0.5% 以内,48V 系统满电电压严格锁定 58.4V,电压偏差超过 0.3V 就可能触发电池管理系统(BMS)保护,长期偏差会导致电池鼓包、热失控风险。此外,铅酸充电器无严格温度补偿要求,而锂电池充电器需配合 BMS 实现 - 20℃至 60℃宽温域电压补偿,低温时提升充电电压,高温时降低电压,避免极端温度下的充电损伤。保护机制与通信能力是关键区别。铅酸充电器具备基础过流、过压保护,无电池单体监控功能。锂电池充电器需与 BMS 实时通信(支持 CAN/RS485 协议),实时采集单体电压、温度、SOC(剩余电量)等数据,实现过充、过放、过流、高温、低温、短路等多重保护。河南三菱叉车铅酸改锂电池安装


- 辽宁现代叉车铅酸改锂电池厂家 2026-10-14
- 台州丰田叉车铅酸改锂电池品牌 2026-10-14
- 天津丰田叉车铅酸改锂电池品牌 2026-10-14
- 广东观光车铅酸改锂电池批发 2026-10-14
- 河南环卫车铅酸改锂电池 2026-10-14
- 河南曲臂车铅酸改锂电池价格 2026-10-14
- 宁波升降机铅酸改锂电池哪家好 2026-10-14
- 浙江林德叉车铅酸改锂电池哪家好 2026-10-14
- 吉林环卫车铅酸改锂电池哪里卖 2026-10-14
- 吉林太阳能铅酸改锂电池厂家 2026-10-14
- 辽宁TCM叉车铅酸改锂电池 2026-10-14
- 四川洗地机铅酸改锂电池厂家 2026-10-14