-
 12 07深圳加工焊接叶轮推荐货源
闭式焊接叶轮由前后金属盖板、弧形叶片、中心轮毂焊接成型,叶片夹设在两层盖板之间,焊接拼接处保持密封状态。闭式焊接叶轮内部流道规整,腔体密闭性良好,介质流动过程中外泄概率偏低,流体在流道内部有序通行。盖板与叶片采用熔焊方式连接,焊缝均匀分布在构件衔接位置,提升结构整体性。这类焊接叶轮流道宽度固定,内部间隙狭小,适合洁净、低杂质介质输送,不宜... 【查看详情】
-
 12 07
-
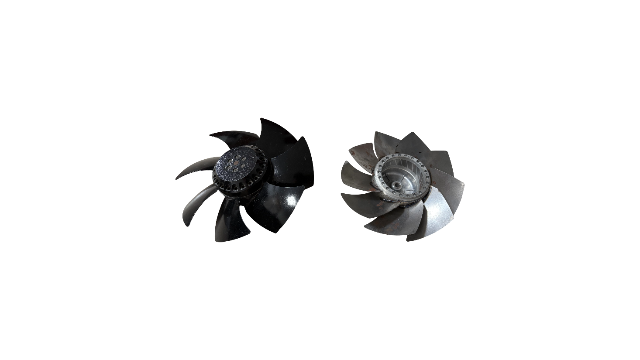 12 07常规焊接叶轮价格实惠
工艺改良强化焊接叶轮综合性能,从焊接流程、结构布局、防护加装、监测配套多个维度优化生产加工方式。生产环节优化焊接工序,采用分段对称焊接方式,拆分连续焊道,平衡板材受热温度,降低板材热形变幅度,缩小焊接残余应力留存。技术人员调整焊缝排布位置,避开叶片根部、转角等应力集中区域,改变应力传导路径,减少裂纹生成概率。面向磨损工况使用的焊接叶轮,可... 【查看详情】
-
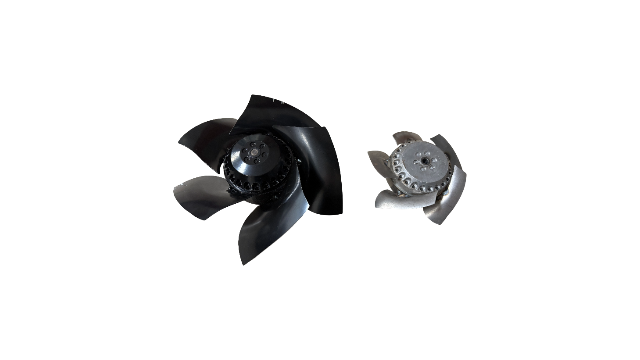 12 07南通直销焊接叶轮供应商
半开式焊接叶轮保留单侧后盖板,前端保持开放通透结构,巧妙融合闭式叶轮密封性与开式叶轮通透流通的结构特点,属于通用性较强的过渡类叶轮结构。后侧金属盖板通过连续熔焊方式牢固贴合轮毂与叶片根部,加大衔接接触面积,有效降低介质高速运转过程中的轴向渗漏概率,减少流体无用回流。前端无遮挡的空旷结构,能够给固体杂质留出充足通行空间,让细小颗粒物、絮状杂... 【查看详情】
-
 12 07
-
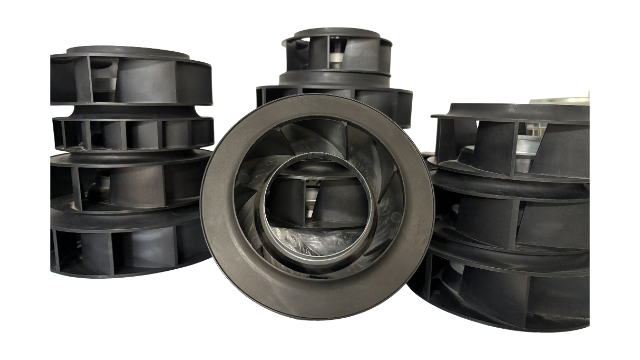 12 07温州哪里有叶轮供应商
国内通用机械行业针对叶轮尺寸公差制定明确规范,为工业化批量生产提供统一标准。加工完成的叶轮外径、安装孔径、叶片厚度均设有明确的允许误差区间,严格管控加工偏差。轮毂安装孔公差控制在较小范围,保障传动轴与叶轮的贴合紧密程度,减少装配间隙带来的晃动、偏移问题,降低运行震动。铸件表面缺陷的尺寸、数量存在严格限定,大面积砂眼、气孔、缺肉判定为不合格... 【查看详情】
-
 12 07
-
 11 07
-
 11 07
-
 11 07
-
 11 07
-
 11 07