企业商机
首页 > 企业商机
首页 > 企业商机
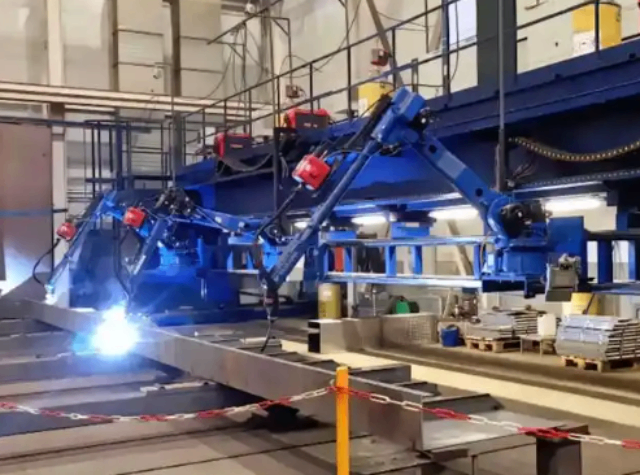
自动化焊接设备的构成:1、焊接电源,其输出功率和焊接特性应与拟用的焊接工艺方法相匹配,并装有与主控制器相连接的接口.2、送丝机及其控制与调速系统,对于送丝速度控制精度要求较高送丝机,其控制电路应加测速...
焊接自动化,或称智能焊接技术,是指利用计算机、机器人等技术实现焊接过程的自动化控制。焊接是通过加热、加压或两者并用,用或不用填充材料,使被焊工件的材质(同种或者异种)达到原子间结合而形成长久性连接的工...
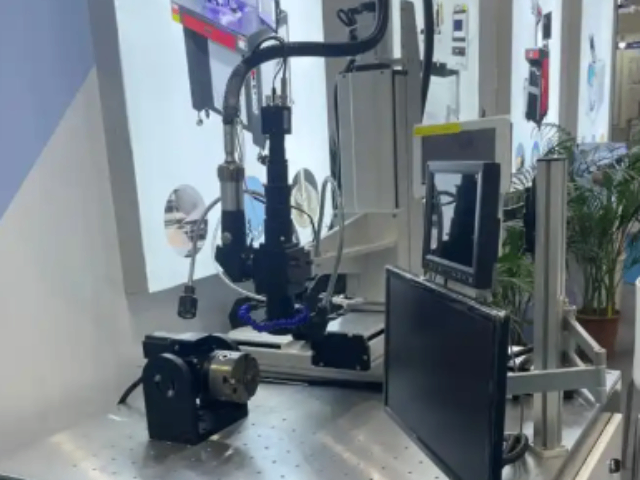
微机控制焊接电源已成为自动化**焊机的主体和智能焊接设备的基础。近年研发的自动化爬移焊接小车等**设备已在实际工程中应用,相关成果形成多项**与QC质量控制标准 [3]。如微机控制的晶闸管弧焊电源、晶...
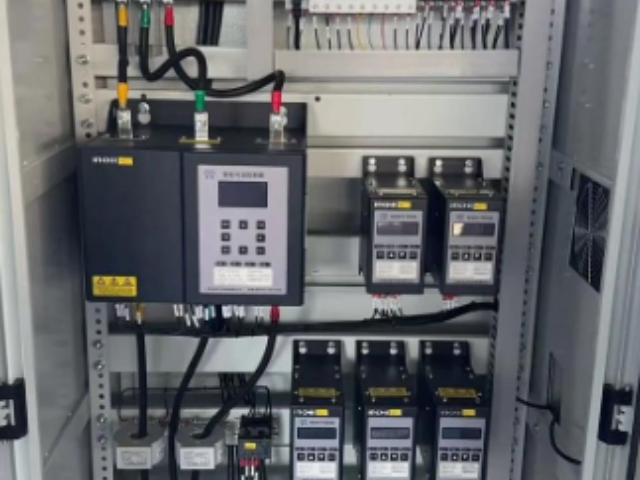
维护与保养日常维护保养包括定期检查各柜内是否有虫鼠活动的痕迹,检查各警告牌、检修牌摆放位置是否正确,检查应急工具、灯具是否齐全正常,检查电缆接头有无发热变色,检查接地线有无锈蚀,检查电容柜内的电容器外...
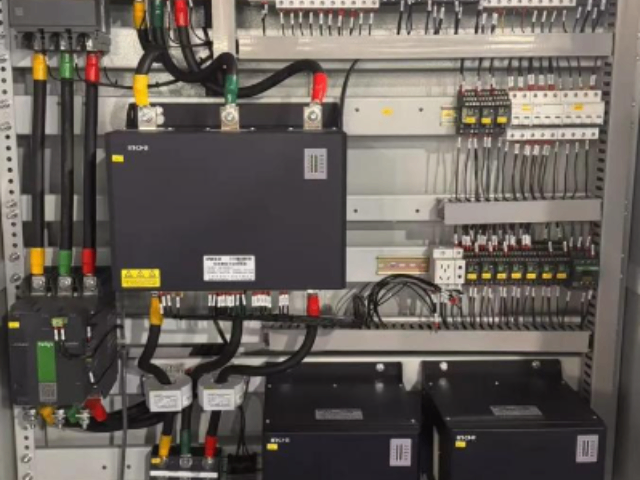
电气柜采用冷轧钢板为主体框架材料,通过折弯成型工艺形成标准箱体结构。2024年公布的实用新型专利显示,阶梯槽连接结构与双重减震系统(弹簧减震件+同极性磁体)可降低80%的机械冲击传导 [2]。防锈设计...
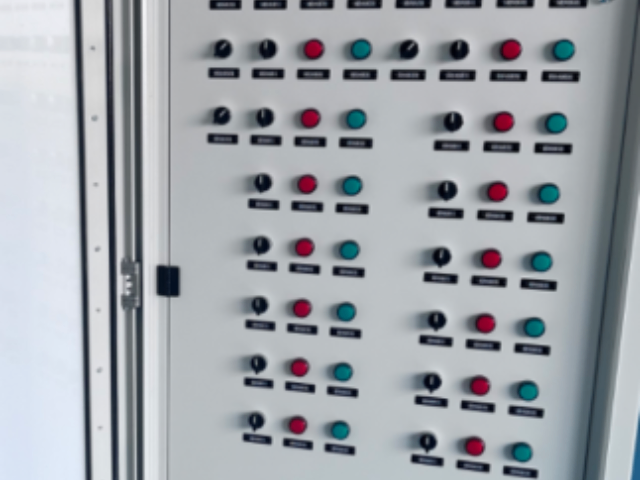
电控柜是按电气接线要求将开关设备、测量仪表、保护电器和辅助设备组装在封闭或半封闭金属柜中或屏幅上,其布置应满足电力系统正常运行的要求,便于检修,不危及人身及周围设备的安全的控制柜(箱)。包括(配电柜)...
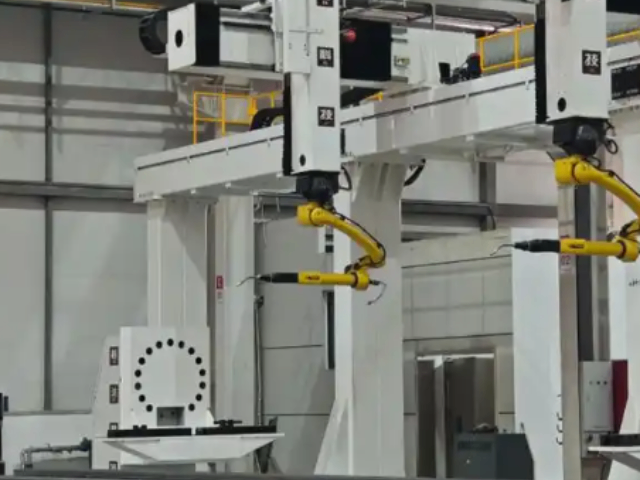
焊接时形成的连接两个被连接体的接缝称为焊缝。焊缝的两侧在焊接时会受到焊接热作用,而发生组织和性能变化,这一区域被称为热影响区。焊接时因工件材料焊接材料、焊接电流等不同,焊后在焊缝和热影响区可能产生过热...
发展历史焊接技术是随着金属的应用而出现的,古代的焊接方法主要是铸焊、钎焊和锻焊。中国商朝制造的铁刃铜钺,就是铁与铜的铸焊件,其表面铜与铁的熔合线移动,冷却后形成连续焊缝而将两工件连接成为一体。在熔焊过...
按冷库适配性可分为高温保鲜库、中低温冷藏冷冻库及海鲜池**类型;按压缩机匹配性分为涡旋风冷、活塞风冷与水冷机组配套型号。典型结构包含断路器、接线端子等组件,安装时需按主电路优先原则规范接线,线束需分层...
未来的焊接工艺,一方面要研制新的焊接方法、焊接设备和焊接材料,以进一步提高焊接质量和安全可靠性,如改进现有电弧、等离子弧、电子束、激光等焊接能源;运用电子技术和控制技术,改善电弧的工艺性能,研制可靠轻...
电控柜正朝着智能化、集成化方向发展,成为构建智能电力系统的关键节点 [18] [20]。传统配电管理依赖人工巡检、本地仪表监测,存在数据滞后、故障响应慢、能耗管理粗放等痛点。基于物联网技术的配电自动化...
电气柜是通过物理防护与环境控制系统保障内部元器件稳定运行的工业设备。其**功能包括防锈蚀防护、减震缓冲、防水防尘及温度控制,采用冷轧钢板为主体材料结合密封结构设计 [1-3]。2024年**在减震、散...
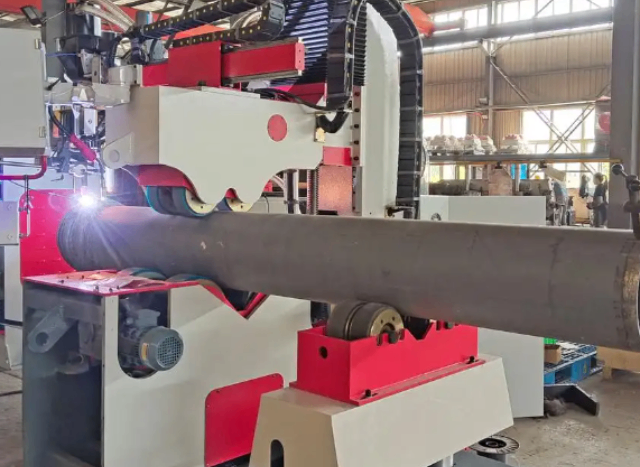
此外,焊接自动化技术的成熟与应用,使企业能够承接对焊接质量、精度和一致性要求较高的**制造业务,如核电装备、海洋工程等领域,从而拓展了企业的业务边界和技术能力上限 [5] [8]。从市场前景看,焊接自...
第三,在全位置焊接作业中,将焊接机头与弧焊电源有机结合,不*能够达到全位置自动焊接的目的,同时在一定程度上还可使自动焊接设备价格得到降低。通过这种方式,不*能够实现自动焊接,同时还可借助于弧焊电源以及...
搭接接头的焊前准备工作简单,装配方便,焊接变形和残余应力较小,因而在工地安装接头和不重要的结构上时常采用。一般来说,搭接接头不适于在交变载荷、腐蚀介质、高温或低温等条件下工作。采用丁字接头和角接头通常...
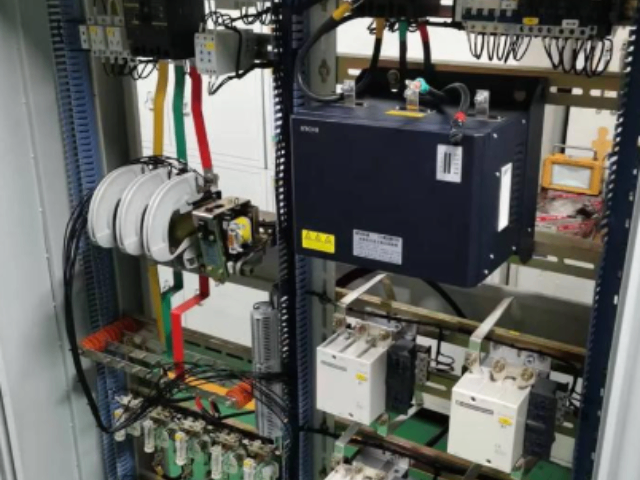
控制柜是按电气接线要求将开关设备、测量仪表、保护电器和辅助设备组装在封闭或半封闭金属柜中或屏幅上的设备,其布置应满足电力系统正常运行的要求,便于检修,不危及人身及周围设备的安全。正常运行时可借助手动或...
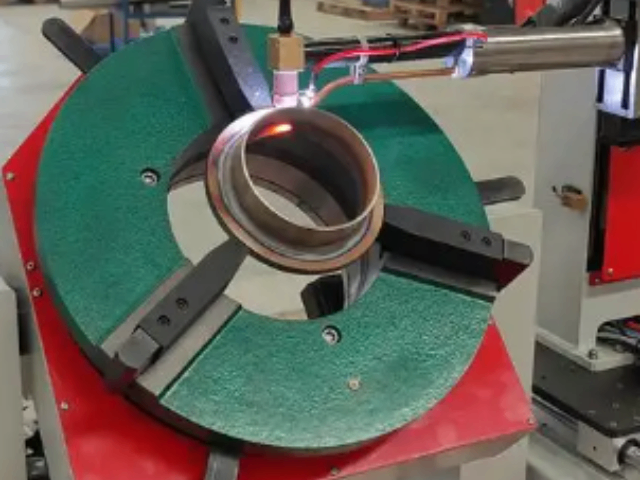
2、自适应控制自动化焊接设备自适应控制的焊接设备是一种自动化程度较高的焊接设备,它配用传感器和电子检测线路,对焊缝轨迹自动导向和跟踪,并对主要的焊接参数进行实行闭环的反馈控制。整个焊接过程将按预先设定...
各种压焊方法的共同特点是在焊接过程中施加压力而不加填充材料。多数压焊方法如扩散焊、高频焊、冷压焊等都没有熔化过程,因而没有象熔焊那样的有益合金元素烧损,和有害元素侵入焊缝的问题,从而简化了焊接过程,也...
通景江申请基于PLC控制的温控防静电配电箱**,采用分层散热设计,日常通过散热夹层实现无尘散热,高温时短暂启用TEC模块直吹制冷以减少积灰,并通过PLC控制负压泵和吸尘罩结合的吸尘装置,利用负压吸尘和...
按安装方式或结构特征分类,开关柜包括固定式开关柜、移开式开关柜、抽屉式开关柜、固定面板式开关柜、防护式开关柜和动力照明配电控制箱等,其中固定式开关柜的断路器等元器件固定安装,移开式开关柜的主要电器元件...
其典型设计模型展示,外壳采用耐用的金属材料,内部配备了电源模块、继电器、控制器和散热风扇等组件,顶部设有通风孔便于散热,底部装有多个接线端子方便与外部设备连接 [5]。针对特殊环境需求,例如一种防尘防...
其他常见类型包括PLC控制柜、变频柜、低压配电柜和防爆控制柜等,其中PLC控制柜以可编程逻辑控制器为**实现复杂逻辑控制,变频柜内置变频器**于电机调速控制,低压配电柜侧重电能分配并有GGD、MNS等...
此外,焊接自动化技术的成熟与应用,使企业能够承接对焊接质量、精度和一致性要求较高的**制造业务,如核电装备、海洋工程等领域,从而拓展了企业的业务边界和技术能力上限 [5] [8]。从市场前景看,焊接自...
1957年美国的盖奇发明等离子弧焊;40年代德国和法国发明的电子束焊,也在50年代得到实用和进一步发展;60年代又出现激光焊等离子、电子束和激光焊接方法的出现,标志着高能量密度熔焊的新发展,**改善了...
通景江申请基于PLC控制的温控防静电配电箱**,采用分层散热设计,日常通过散热夹层实现无尘散热,高温时短暂启用TEC模块直吹制冷以减少积灰,并通过PLC控制负压泵和吸尘罩结合的吸尘装置,利用负压吸尘和...
现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。被焊接体在空间的相互位置称为焊接接头,接头处的强度除受焊缝质量影响外,还与其几何形状、尺寸、受力情况和工作条件等有关。接头的基本形...
厚度不同的两块钢板对接时,为避免截面急剧变化引起严重的应力集中,常把较厚的板边逐渐削薄,达到两接边处等厚。对接接头的静强度和疲劳强度比其他接头高。在交变、冲击载荷下或在低温高压容器中工作的联接,常优先...
***,气孔。在全位置焊中应用自动焊接设备时,气孔是一种比较常见的问题,导致该问题产生的原因有很多,比如焊材自身的原因、操作不当、环境原因等。鉴于此,为有效地防止这一问题,在实施焊接时,应加强气体的保...
对接接头焊缝的横截面形状,决定于被焊接体在焊接前的厚度和两接边的坡口形式。焊接较厚的钢板时,为了焊透而在接边处开出各种形状的坡口,以便较容易地送入焊条或焊丝。坡口形式有单面施焊的坡口和两面施焊的坡口。...
***,气孔。在全位置焊中应用自动焊接设备时,气孔是一种比较常见的问题,导致该问题产生的原因有很多,比如焊材自身的原因、操作不当、环境原因等。鉴于此,为有效地防止这一问题,在实施焊接时,应加强气体的保...
 推荐产品
2026.09.17 虎丘区购买电气控制柜维保
2026.09.17 昆山绿色环保焊接自动化设备私人定做
2026.09.17 江苏定做焊接自动化设备维保
2026.09.17 昆山绿色环保焊接自动化设备保养
2026.09.17 吴江区特种电气控制柜联系方式
2026.09.17 姑苏区整套电气控制柜销售厂
2026.09.17 昆山国内焊接自动化设备服务电话
2026.09.17 苏州直销焊接自动化设备对比价
2026.09.17 太仓定做焊接自动化设备联系方式
2026.09.17 太仓绿色环保电气控制柜费用
推荐新闻
2026.09.17 相城区整套焊接自动化设备费用
2026.09.17 姑苏区直销焊接自动化设备费用
2026.09.17 高新区特种焊接自动化设备设备厂家
2026.09.17 苏州绿色环保电气控制柜设备厂家
2026.09.17 常熟整套焊接自动化设备规格尺寸
2026.09.17 工业园区销售焊接自动化设备保养
2026.09.17 昆山定做焊接自动化设备规格尺寸
2026.09.17 江苏整套焊接自动化设备服务电话
2026.09.17 昆山定做焊接自动化设备私人定做
2026.09.17 高新区常见焊接自动化设备对比价