
-
 锡山区实用不锈钢钝化价钱07.13
对不锈钢与碳钢组合件进行酸洗钝化时,需添加合适的缓蚀剂(如Lan-826)以防止碳钢被严重腐蚀 [1]。不锈钢酸洗钝化适合200系列、300系列、400系列不锈钢, ***用于化工、制药、造纸、食品、...

-
 南京实用不锈钢酸洗价钱07.13
注意:温度过高可能导致基体过腐蚀,温度过低则效率低下。酸洗时间根据氧化皮厚度调整,通常为5-30分钟。时间过长易引发点蚀,过短则清洗不彻底。缓蚀剂添加加入缓蚀剂(如Lan-826)可抑制基体腐蚀,减少...
-
 常州精密不锈钢酸洗联系方式07.13
注意:温度过高可能导致基体过腐蚀,温度过低则效率低下。酸洗时间根据氧化皮厚度调整,通常为5-30分钟。时间过长易引发点蚀,过短则清洗不彻底。缓蚀剂添加加入缓蚀剂(如Lan-826)可抑制基体腐蚀,减少...
-
 常州实用不锈钢钝化销售厂07.13
当金属阳极溶解时,其周围附近的溶液层成分发生了变化。一方面,溶解下来的金属离子因扩散速度不够快(溶解速度快)而有所积累。另一方面,界面层中的氢离子也要向阴极迁移,溶液中的负离子(包括OH-)向阳极迁移...
-
 新吴区精密不锈钢电解抛光联系方式07.13
不锈钢电解抛光是针对不锈钢工件的表面光亮处理,以被抛工件为阳极,不溶性金属为阴极,两极同时浸入到电解槽中,通以直流电而产生有选择性的阳极溶解,工件表面逐渐整平,从而达到工件增大表面光亮度的效果。原理不...
-
 江阴进口不锈钢钝化哪里买07.13
对酸性与钝化废液的处理,应符合国家环保排放规定。如对含氟废水可加石灰乳或氯化钙处理。钝化液尽可能不用重铬酸盐,如有含铬废水,可加硫酸亚铁还原处理。酸洗可能引起马氏体不锈钢氢脆,如需要可通过热处理去氧(...
-
 滨湖区进口不锈钢钝化厂家供应07.13
在材料科学领域,钝化技术被用于提升金属材料的耐腐蚀性能,例如中国科学院金属研究所的研究人员利用在过钝化电位下的阳极极化处理重构不锈钢钝化膜/基体界面原子构型形成{111}面纳米多面体,使活化时间延长两...
-
无锡好的不锈钢酸洗哪家好07.12
喷射酸洗法通过高压喷射酸性溶液,快速去除金属表面杂质,适用于自动化生产线。例如:带钢、钢管的连续酸洗线。酸膏除锈法将酸性膏体涂抹在金属表面,适用于局部或复杂结构件的除锈。三、酸洗的常用酸液硫酸(H₂S...
-
徐州实用不锈钢钝化性价比07.12
电化学检测法电化学检测法包括自腐蚀电位检测与点蚀电位法等。自腐蚀电位检测使用电化学工作站测量电位以评估钝化膜稳定性。点蚀电位法通过阳极极化曲线确定点蚀电位,用于判断膜层抗点蚀能力 [12]。物理检测法...
-
 新吴区进口不锈钢电解抛光性价比07.12
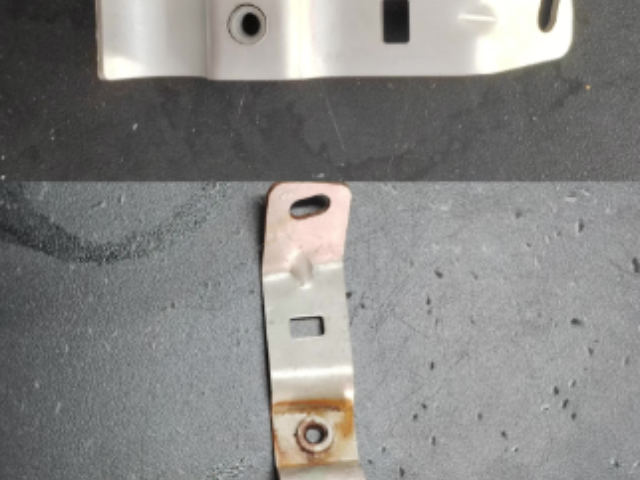
2.抛光过后表面局部为什么有灰黑色斑块存在?原因分析:可能氧化皮未彻底除干净。局部尚存在氧化皮。解决方法:加大***氧化皮力度,可选用“ 不锈钢氧化皮***液”,“不锈钢氧化皮***膏”等。3.抛光后...
-
 锡山区实用不锈钢电解抛光供应07.12
电抛光时,电流在作为阳极的金属制品表面流过,将会在表面上形成氧化膜、盐膜或氧的吸附层等,使阳极的金属溶解速率急剧下降,即处于钝化状态。但这种钝化膜层又有可能在电解液中溶解,而使阳极重新活化。在某一电流...
-
江苏好的不锈钢钝化性价比07.12
操作要点只有进行过脱脂、除油等预处理的容器或零部件才能进行酸洗钝化处理。配液时应将水按比例放入耐酸容器中,然后再按比例缓慢加酸,防止倒酸速度过快引起飞溅伤人 [4] [6]。酸洗过程中需控制酸液浓度、...