
-
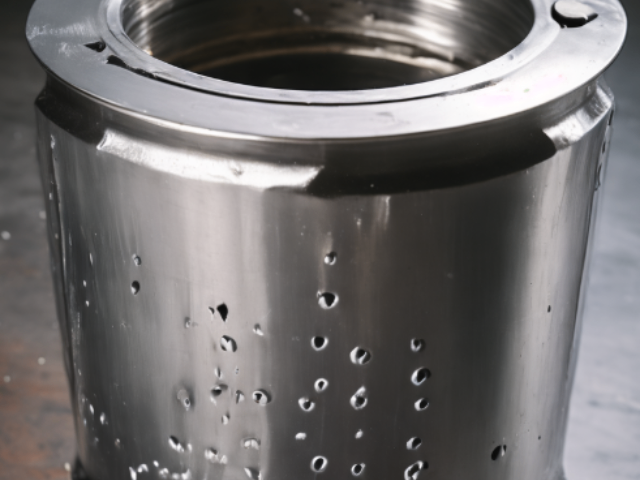 锡山区好的不锈钢电解抛光厂家08.26
同时还研发出新的优点,此电解液提高了原有的亮度,降低了一半的电流密度。在生产操作中,可节省50%的电费。使用寿命提高了40%,这种电解液一直在国内处于**技术。工件放入特定溶液中进行阳极电解,使金属表...

-
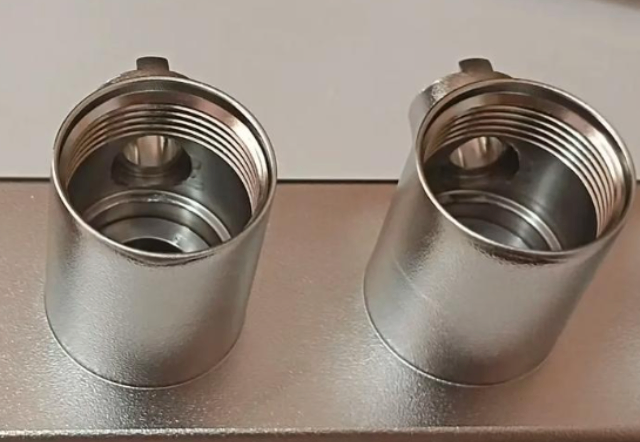 滨湖区进口不锈钢酸洗联系方式08.26
电化学法处理是将不锈钢工件作阳极或先阴极后阳极进行恒电位处理,电解质采用HNO3,可大幅提升钝化膜耐蚀性,点蚀临界电位提高约1000mV,抗均匀腐蚀性能提高广泛应用于航空航天、移动通讯、眼镜、钟表、汽...
-
 徐州实用不锈钢电解抛光生产厂家08.26
25.阴阳极的比较好面积比是多少?阳极比阴极为1:2—3.5之间。26.两极比较好极距是多少?阴极距阳极比较好距离为10—30厘米。27.不锈钢通用电解抛光液在老化后怎样维护?不锈钢通用电解液老化后可...
-
苏州质量不锈钢酸洗货源充足08.25
不锈钢酸洗可分为热轧材酸洗和冷轧材酸洗。热轧材料可用硫酸进行酸洗,消耗酸量小、排放气体简单、酸洗速度快;冷轧材料根据钢种系列不同,酸洗工艺有所不同。 [3]不锈钢酸洗方式主要有三种:机械法除铁鳞,如喷...
-
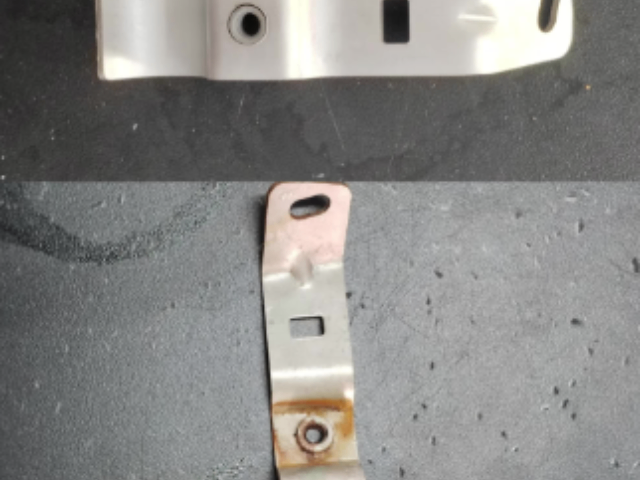 徐州质量不锈钢钝化哪里买08.25
钝化优点(1)与传统的物理封闭法相比,钝化处理后具有***不增加工件厚度和改变颜色的特点、提高了产品的精密度和附加值,使操作更方便;(2)由于钝化的过程属于无反应状态进行,钝化剂可反复添加使用,因此寿...
-
无锡精密不锈钢电解抛光哪家好08.25
电解抛光相比传统机械抛光,通过电化学反应实现了不同的表面处理效果。 [4]通过调整电解抛光参数,有助于提升工件的耐腐蚀性,并缩短加工时间。 [3]该技术适用于不锈钢管道系统。 [4]自动化抛光设备通过...
-
 宜兴精密不锈钢钝化批量定制08.25
用不锈钢质的泵将要求量的酸加入船舱内,并由适当的HOSE直接导入船舱里的水中。如果要钝化大量船舱,建议在***个船舱内配制溶液然后逐个船舱传输。注意在传输过程中会产生溶液损失,因此溶液可能需要中途加注...
-
 常州进口不锈钢电解抛光哪家好08.25
不锈钢抛光是一种表面处理工艺,旨在使不锈钢工件获得光亮、洁净的表面效果 [1-2]。该工艺主要包括物理抛光(如机械研磨)和化学抛光两大类 [2-3]。通过抛光可以提升不锈钢的外观、清洁度、耐腐蚀性及流...
-
 宜兴精密不锈钢钝化价钱08.25
17世纪末KEIR发现铁经浓硝酸预处理后在稀硝酸中停止腐蚀,奠定钝化研究基础。淮南益恒太阳能电池项目**分子铁电材料原位钝化技术 [9]。钝化,金属由于介质的作用生成的腐蚀产物如果具有致密的结构,形成...
-
 宜兴质量不锈钢电解抛光供应08.25
除油--水洗--除锈--水洗--电解抛光--水洗--中和--水洗--钝化--包装电解抛光的工作电压通常为8-10V,低于6V时抛光速度慢且光亮度不足。电流密度因材料而异,例如不锈钢200、300、40...
-
 徐州实用不锈钢钝化供应08.24
钝化反应可分为化学钝化和电化学钝化。化学钝化由浓硝酸、浓硫酸等氧化剂引发,使金属表面形成氧化膜;电化学钝化通过外加电流促使金属阳极极化实现。钝化现象是一种界面现象。电化学钝化是阳极极化时,金属的电位发...
-
无锡质量不锈钢电解抛光量大从优08.24
该技术正朝着自动化和数字化方向发展,基于物联网和人工智能技术实现参数自适应调整和质量预测性控制。 [6]未来发展趋势包括标准化工艺的建立、自动化设备的普及、数字化管控的深化以及针对细分行业的专业化服务...