-
高新区制造精密冲压模具更换
(4)电火花铣削加工电火花铣削加工技术也称为电火花创成加工技术,这是一种替代传统的用成型电极加工型腔的新技术,它是有高速旋转的简单的管状电极作三维或二维轮廓加工(像数控铣一样),因此不再需要制造复杂的成型电极,这显然是电火花成形加工领域的重大发展。国外已有使用这种技术的机床在模具加工中应用。预计这一技术将得到发展。(5)提高模具标准化程度...
查看详细 >>08 2026-09 -
相城区便宜的精密冲压模具更换
而模具制造是整个链条中**基础的要素之一。许多模具企业加大了用于技术进步的投资力度,将技术进步视为企业发展的重要动力。一些国内模具企业已普及了二维CAD,并陆续开始使用Pro/E、PDX、UG NX、NX Progressive Die Design、I-DEAS、Euclid-IS、Logopress3、3DQuickPress、Mol...
查看详细 >>08 2026-09 -
姑苏区靠谱的精密冲压件批发
冲压与电磁成形的复合工艺电磁成形是高速成形, 而高速成形不但可使铝合金成形范围得到扩展, 并且还可以使其成形性能得到提高。用复合冲压的方法成形铝合金覆盖件的具体方法是: 用一套凸凹模在铝合金覆盖件尖角处和难成形的轮廓处装上电磁线圈, 用电磁方法予以成形, 再用一对模具在压力机上成形覆盖件易成形的部分,然后将预成形件再用电磁线圈进行高速变形...
查看详细 >>08 2026-09 -
吴江区制造精密冲压件价格
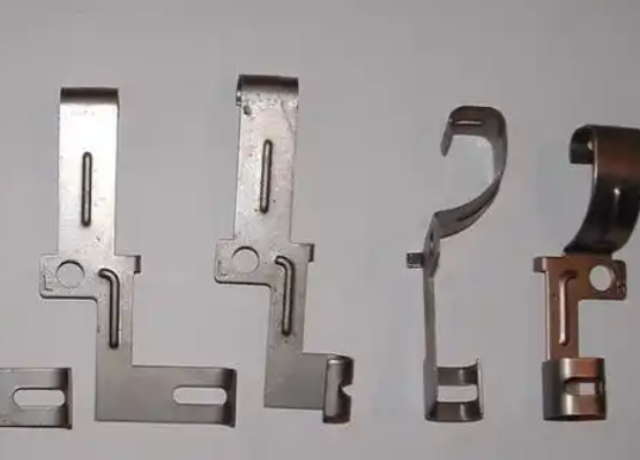
冲件是金属板料通过模具压力进行冲压加工后获得的零件,属于金属塑性加工范畴。其加工工序主要包括冲裁、精冲、拉伸、弯曲等,工艺性直接影响材料消耗和模具寿命,需通过几何形状、尺寸精度进行优化。冲裁件需避免锐角结构,经济精度不高于IT11;精冲件采用精密冲裁技术,光面率典型值为Ra0.8-1.6μm;弯曲件尺寸公差等级为FT5-FT10,受模具结...
查看详细 >>08 2026-09 -
高新区比较好的精密冲压件设计
此种方法也适用于在冲床内进行成形品的联结及各种产品的复合成形。许多难成形的材料, 例如镁合金、 钛合金等产品, 都可用该种方法冲压成形。由于这种冲压要求冲床滑块在下降过程中具有停顿的功能, 以便对材料加热提供时间, 故人们研制一种全新概念的冲床—— —数控曲轴式伺服马达冲床, 利用该冲床还可在冲压模具内实现包括攻螺纹、铆接等工序的复合加工...
查看详细 >>08 2026-09 -
太仓比较好的精密冲压模具价格
参数设定模块将输入的参数组制成数据表,送入数据库以备程序的调用。运行管理模块负责程序的运行、中断。通信模块负责上、下位机之间的通信管理,就是将控制程序段及调用的参数组使用MSCOMM控件,通过RS232串行口送入单片机使单片机执行控制工作。查询模块。方便用户对已存文件的查看与调用。单片机的程序也采用模块化结构,与上位机一样共有5个功能模块...
查看详细 >>08 2026-09 -
张家港便宜的精密冲压模具更换
选用原则在冲压模具中,使用了各种金属材料和非金属材料,主要有碳钢、合金钢、铸铁、铸钢、硬质合金、低熔点合金、锌基合金、铝青铜、合成树脂、聚氨脂橡胶、塑料、层压桦木板等。制造模具的材料,要求具有高硬度、**度、高耐磨性、适当的韧性、高淬透性和热处理不变形(或少变形)及淬火时不易开裂等性能。合理选取模具材料及实施正确的热处理工艺是保证模具寿命...
查看详细 >>08 2026-09 -
张家港便宜的精密冲压模具批发
***类工艺零件,这类零件直接参与工艺过程的完成并和坯料有直接接触,包括有工作零件、定位零件、卸料与压料零件等;第二类结构零件,这类零件不直接参与完成工艺过程,也不和坯料有直接接触,只对模具完成工艺过程起保证作用,或对模具功能起完善作用,包括有导向零件、紧固零件、标准件及其它零件等,如表1.1.3所示。应该指出,不是所有的冲模都必须具备上...
查看详细 >>07 2026-09 -
常熟靠谱的精密冲压件设计
2.内圈——装在轴颈上,随轴转动3.冲压体——冲压轴承的**元件4.保持架——将冲压体均匀隔开,避免摩擦润滑剂也被认为是冲压轴承第五大件,它主要起润滑、冷却、清洗等作用。优点1摩擦阻力小,功率消耗小,机械效率高,易起动。2、尺寸标准化,具有互换性,便于安装拆卸,维修方便。3、结构紧凑,重量轻,轴向尺寸更为缩小。4、精度高,转速高,磨损小,...
查看详细 >>07 2026-09 -
相城区便宜的精密冲压模具采购
例如,吉林大学汽车覆盖件成型技术所**研制的汽车覆盖件冲压成型分析KMAS软件,华中理工大学模具技术国家重点实验室开发的注塑模、汽车覆盖件模具和级进模CAD/CAE/CAM软件,上海交通大学模具CAD国家工程研究中心开发的冷冲模和精冲研究中心开发的冷冲模和精冲模CAD软件等在国内模具行业拥有不少的用户。虽然中国模具工业在过去十多年中取得了...
查看详细 >>07 2026-09 -
吴江区比较好的精密冲压件配送
此种方法也适用于在冲床内进行成形品的联结及各种产品的复合成形。许多难成形的材料, 例如镁合金、 钛合金等产品, 都可用该种方法冲压成形。由于这种冲压要求冲床滑块在下降过程中具有停顿的功能, 以便对材料加热提供时间, 故人们研制一种全新概念的冲床—— —数控曲轴式伺服马达冲床, 利用该冲床还可在冲压模具内实现包括攻螺纹、铆接等工序的复合加工...
查看详细 >>07 2026-09 -
江苏耐用精密冲压件采购
精冲件断面粗糙度与模具的精度及维修,与冲件的材料及精冲时的润滑有关。在正常的维修和刃磨等条件下,精冲件断面粗糙度为Ra0.8~1.6μm。在一定的良好工艺条件下,精冲件可达到整个冲裁面都是光洁面。为提高精冲生产的经济性,在冲件毛刺侧允许有少量撕裂,常用光面率(光面高度占料厚的比例)来表示。精冲件的毛刺是不可避免的。精冲厚料时毛刺高度若超过...
查看详细 >>07 2026-09