-
工业园区特色精密冲压模具批发
选用原则在冲压模具中,使用了各种金属材料和非金属材料,主要有碳钢、合金钢、铸铁、铸钢、硬质合金、低熔点合金、锌基合金、铝青铜、合成树脂、聚氨脂橡胶、塑料、层压桦木板等。制造模具的材料,要求具有高硬度、**度、高耐磨性、适当的韧性、高淬透性和热处理不变形(或少变形)及淬火时不易开裂等性能。合理选取模具材料及实施正确的热处理工艺是保证模具寿命...
查看详细 >>17 2026-08 -
江苏好的精密冲压模具价格
慢走丝线切割技术数控慢走丝线切割技术发展水平已相当高,功能相当完善,自动化程度已达到无人看管运行的程度。最大切割速度已达300mm2/min,加工精度可达到±1.5μm,加工表面粗糙度Ra0.1~0.2μm。直径0.03~0.1mm细丝线切割技术的开发,可实现凹凸模的一次切割完成,并可进行0.04mm的窄槽及半径0.02mm内圆角的切割加...
查看详细 >>16 2026-08 -
昆山特色精密冲压件推荐
而压边力变化规律的理论根据就是确定起皱或破裂的临界条件, 可见拉深中法兰起皱和破裂的临界条件的正确确定不可不重视。进一步研究还表明, 对锥形件拉深而言, 法兰起皱区几乎被侧壁起皱区所包围, 故克服了侧壁起皱同时也就克服了法兰起皱, 所以对锥形件拉深来说, 其主要矛盾集中于工件破裂和侧壁起皱。故其压边力大小范围要控制在侧壁不起皱(**小极限...
查看详细 >>16 2026-08 -
吴中区新款精密冲压模具预算
随着功能强大的专业软件和高效集成制造设备的出现,以三维造型为基础、基于并行工程(CE)的模具CAD/CAM技术正成为发展方向,它能实现面向制造和装配的设计,实现成形过程的模拟和数控加工过程的仿真,使设计、制造一体化。快速经济制模技术为了适应工业生产中多品种、小批量生产的需要,加快模具的制造速度,降低模具生产成本,开发和应用快速经济制模技术...
查看详细 >>16 2026-08 -
工业园区耐用精密冲压件采购
轴承润滑主要有脂润滑和油润滑。采用脂润滑不易泄漏、易于密封、使用时间长、维护简便且油膜强度高,但摩擦力矩比油润滑大,不宜用于高速。轴承中脂的装填量不应超过轴承空间的1/2~1/3,否则会由于搅拌润滑剂过多而使轴承过热。油润滑冷却效果好,但密封和供油装置较复杂。油的粘度一般为 0.12~0.2厘米/秒。负荷大,工作温度高时宜选用粘度高的油,...
查看详细 >>16 2026-08 -
高新区耐用精密冲压件推荐
(1) 球轴承----冲压体为球:(2) 滚子轴承----冲压体为滚子。滚子轴承按滚子种类,又分为:圆柱滚子轴承---冲压体是圆柱滚子的轴承,圆柱滚子的长度与直径之比小于或等于3 ;滚针轴承---冲压体是滚针的轴承,滚针的长度与直径之比大于3,但直径小于或等于5mm;圆锥滚子轴承---冲压体是圆锥滚子的轴承;调心滚子轴承一冲压体是球面滚子...
查看详细 >>16 2026-08 -
吴中区靠谱的精密冲压模具配送
随着功能强大的专业软件和高效集成制造设备的出现,以三维造型为基础、基于并行工程(CE)的模具CAD/CAM技术正成为发展方向,它能实现面向制造和装配的设计,实现成形过程的模拟和数控加工过程的仿真,使设计、制造一体化。快速经济制模技术为了适应工业生产中多品种、小批量生产的需要,加快模具的制造速度,降低模具生产成本,开发和应用快速经济制模技术...
查看详细 >>16 2026-08 -
太仓便宜的精密冲压件价格
在高温下高强度钢的成型,EP油基润滑油失去了它的性能,无法在极温应用中提供物理的模具保护隔膜。而极温型的IRMCO高固体聚合物润滑剂则可以提供必要的保护。随着金属在冲压模具中变形,温度不断升高,EP油基润滑油都会变薄,有些情况下会达到闪点或者烧着(冒烟)。IRMCO高分子聚合物润滑剂一般开始喷上去时稠度低得多。随着成形过程中温度的上升,会...
查看详细 >>16 2026-08 -
虎丘区常规精密冲压件批发
2 绿色制造 在模具制造中, 应采用绿色制造。 现在有一种激光再制造技术, 它是以适当的合金粉末为材料, 在具有零件原形 CAD/CAM软件支持下, 采用计算机控制激光头修复模具。具体过程是当送粉机和加工机床按指定空间轨迹运动, 光束辐射与粉末输送同步,使修复部位逐步熔敷, ***生成与原形零件近似的三维体, 且其性能可以达到甚至超过原基...
查看详细 >>15 2026-08 -
高新区便宜的精密冲压模具推荐
模具先进制造技术的发展主要体现在:高速铣削加工普通铣削加工采用低的进给速度和大的切削参数,而高速铣削加工则采用高的进给速度和小的切削参数,高速铣削加工相对于普通铣削加工具有如下特点:a.高效 高速铣削的主轴转速一般为15000r/min~40000r/min,比较高可达100000r/min。在切削钢时,其切削速度约为400m/min,比...
查看详细 >>15 2026-08 -
吴中区特色精密冲压模具批发
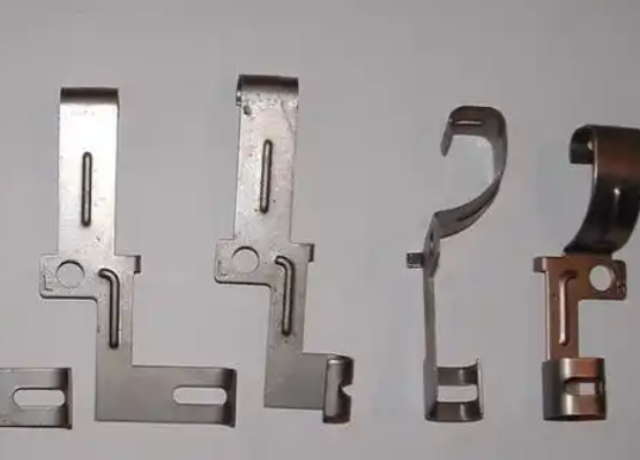
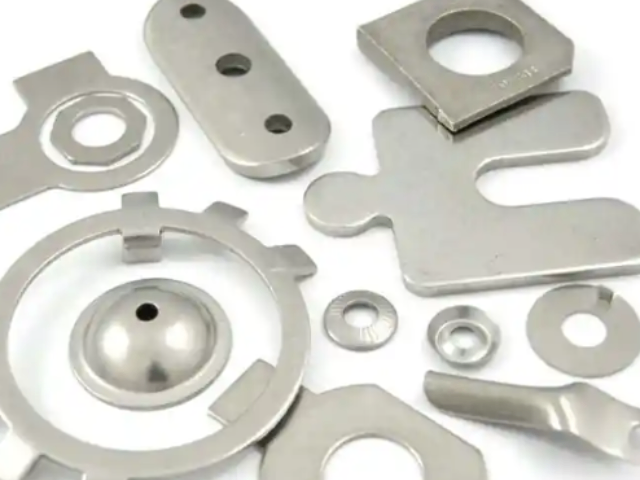
精密冲压模具是用于金属冲压加工的一种工具,主要用于制造高精度、高复杂度的金属零部件。它通过将金属材料(通常是板材)放置在模具中,然后利用冲压机施加压力,使金属材料在模具的形状中成型。精密冲压模具广泛应用于汽车、电子、家电、航空航天等行业。精密冲压模具的主要特点:高精度:能够制造出尺寸公差极小的零件,通常在微米级别。高效率:冲压速度快,适合...
查看详细 >>15 2026-08 -
常熟制造精密冲压件批发
冲件是金属板料通过模具压力进行冲压加工后获得的零件,属于金属塑性加工范畴。其加工工序主要包括冲裁、精冲、拉伸、弯曲等,工艺性直接影响材料消耗和模具寿命,需通过几何形状、尺寸精度进行优化。冲裁件需避免锐角结构,经济精度不高于IT11;精冲件采用精密冲裁技术,光面率典型值为Ra0.8-1.6μm;弯曲件尺寸公差等级为FT5-FT10,受模具结...
查看详细 >>15 2026-08