-
 09 04江苏PLC自动控制CO催化燃烧设备安装调试
化工生产过程中常伴随多种有机溶剂的使用与排放,废气成分复杂、可能含卤素或硫化物,对治理设备的适应性提出更高要求。RCO催化燃烧技术凭借宽泛的适用范围和稳定的处理效果,成为化工企业选择方案之一。系统通过前置吸附去除大部分污染物,再将浓缩后的高浓度废气送入催化床,在适宜温度下完成氧化分解。催化剂可针对特定组分进行定制,提升抗中毒能力与使用寿命... 【查看详情】
-
 09 04广东印刷行业CO催化燃烧设备性价比怎么样
活性炭吸脱附+RCO催化燃烧设备选型需综合考虑废气风量、浓度、成分及生产节奏。风量决定吸附床截面积与风机功率;浓度影响浓缩比设计,进而决定是否可实现自供热;成分决定是否需抗中毒催化剂;间歇性生产则需匹配脱附周期与生产线联动逻辑。此外,还需评估场地空间、电源容量、防爆等级等安装条件。选型不当易导致能耗过高、净化不达标或设备频繁故障。建议由专... 【查看详情】
-
 08 04山东印刷废气冷凝回收的净化方式
选择节能型冷凝回收设备需从全生命周期成本出发,而非只看采购价格。优先考虑采用低温蒸汽脱附而非电加热,可降低30%以上能耗;若工厂有余热或冷却水可回用,应集成热回收模块;自动化控制系统能避免无效运行,减少风机与水泵空转;设备结构应紧凑,减少管道压损与热损失。虽然高效换热器或智能仪表初期投入略高,但年节能量往往可在2–3年内收回差价。苏州起跑... 【查看详情】
-
08 04上海涂装行业RCO催化燃烧系统
化工生产过程中排放的废气常含苯系物、醇类、卤代烃等复杂组分,部分还带有腐蚀性或毒性。RCO催化燃烧技术通过前置吸附去除大部分污染物,再将浓缩后的高浓度废气送入催化反应器,在250–450℃下彻底氧化。针对含硫、氯等杂质的废气,可选用抗中毒型催化剂,延长使用寿命。系统配备LEL浓度监测、氮气保护、超温报警等多重安全措施,符合化工区域防爆要求... 【查看详情】
-
 08 04安徽活性炭吸脱附+冷凝回收是什么
传统热氮气或电加热脱附方式能耗高、操作复杂,而低温蒸汽脱附技术则以水蒸气为热源,在较低温度下实现吸附剂高效再生,同时避免有机物裂解。脱附产生的混合蒸气进入冷凝系统后,通过多级换热逐步降温,使有机相与水相自然分层,上层清液即为可回用溶剂。该方法特别适合水不溶性或微溶性有机物的回收,如甲苯、正己烷等,回收纯度高,后续处理简单。系统集成自动排水... 【查看详情】
-
 07 04上海化工行业CO催化燃烧的净化效率
挥发性有机物RCO催化燃烧设备是一种集吸附、脱附、催化氧化于一体的废气治理装置。设备前端采用活性炭或沸石吸附低浓度VOCs,净化气体直接排放;饱和后通过热风脱附,将污染物浓缩后送入催化床,在250–450℃下氧化为CO₂和H₂O。系统内置热交换器回收反应热,用于预热脱附气,实现能量循环。整机由PLC自动控制,支持无人值守运行。适用于喷涂、... 【查看详情】
-
 07 04安徽树脂吸附冷凝回收厂家推荐
大型冷凝回收面对数万立方米每小时的废气处理需求,通常采用“多塔轮换吸附浓缩+梯级深冷冷凝”的复合净化方式。系统配置3–4个吸附塔交替运行,确保连续处理能力;废气经吸附后VOCs浓度被富集20–50倍,大幅降低后续冷凝负荷;脱附蒸气依次通过15℃、-20℃、-70℃等多级冷凝,实现高比例液化;尾气若仍有微量残留,可辅以活性炭精处理单元,确保... 【查看详情】
-
 07 04河南喷涂行业沸石转轮废气处理技术
针对含有强溶剂性有机废气的工业场所,耐溶剂沸石转轮设备成为关键的废气浓缩装备。耐溶剂沸石转轮采用经过特殊处理的密封材料和吸附剂,能够抵御溶剂类气体的腐蚀和侵蚀,保证设备长期稳定运行。设备设计注重密封性能,防止有害溶剂气体泄漏,保障环境安全。该类设备广泛应用于喷涂、包装及化工等行业,适应复杂的废气成分和工况条件。选择合适的耐溶剂沸石转轮设备... 【查看详情】
-
 07 04
-
 06 04广东蒸汽脱附+冷凝回收设备性价比怎么样
活性炭吸附+冷凝回收是一种经典且实用的VOCs治理组合。活性炭负责高效捕集废气中的有机分子,冷凝单元则将脱附后的高浓度蒸气转化为液体回收。两者协同工作,既克服了单一吸附饱和快的问题,又避免了单纯冷凝对低浓度废气效率低的缺陷。系统结构紧凑,安装灵活,可置于车间顶部或室外空地。运行成本主要来自蒸汽与电力,但溶剂回用收益通常可在1-2年内覆盖投... 【查看详情】
-
 06 04浙江起跑线RCO催化燃烧加热温度设置
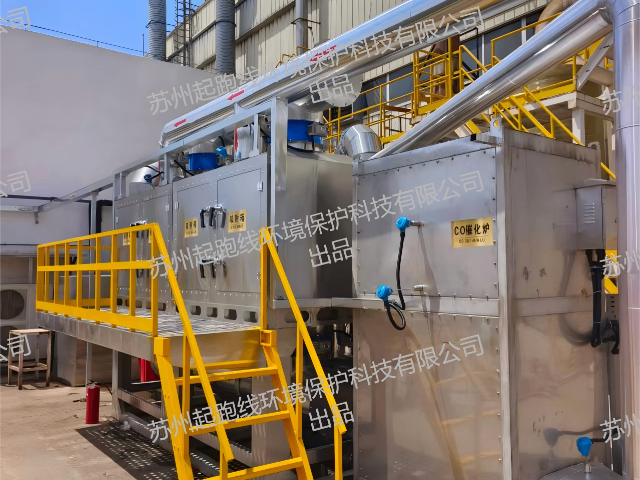
工业废气种类繁多,浓度、湿度、颗粒物含量差异大,RCO催化燃烧凭借其灵活性和高净化效率成为主流治理技术之一。该工艺不依赖燃料燃烧,而是通过催化剂降低反应活化能,使有机物在250–450℃即可完全氧化。前置吸附单元有效解决低浓度难题,后端催化单元确保彻底分解。系统可处理苯、甲苯、二甲苯、醇、酮、酯等多种污染物,适用行业覆盖喷涂、化工、电子、... 【查看详情】
-
 06 04北京起跑线沸石转轮的吸附温度是多少
沸石转轮的浓缩区由处理区、再生区和冷却区三个部分组成,分别承担吸附、脱附和冷却的功能。处理区通过大风量的常温废气,将VOCs吸附于沸石分子筛微孔中,实现净化;再生区则利用约200℃的热风对吸附饱和的沸石进行加热脱附,释放高浓度有机废气;冷却区通过冷却空气降低转轮温度,恢复吸附性能,为下一轮循环做准备。各区之间采用耐热且耐溶剂的密封材料隔开... 【查看详情】

