-
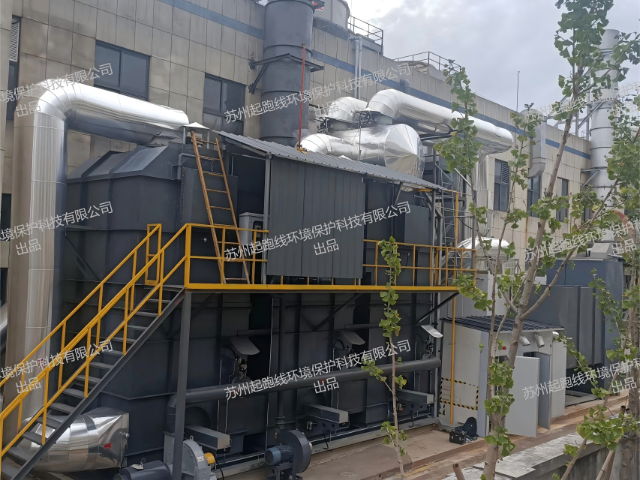 29 06安徽电子半导体行业沸石转轮工艺流程
沸石转轮有机废气吸脱附设备通过转轮缓慢旋转实现废气的连续吸附和脱附。废气中的VOCs在处理区被沸石分子筛吸附,净化后的气体直接排放,吸附剂逐渐饱和后进入脱附区,利用约200℃的热风将有机物脱附,形成高浓度废气。脱附气体风量明显小于处理气体,浓缩倍数可达5至20倍,使后续处理设备如RTO蓄热燃烧器的运行更为经济高效。脱附后的转轮经过冷却区,... 【查看详情】
-
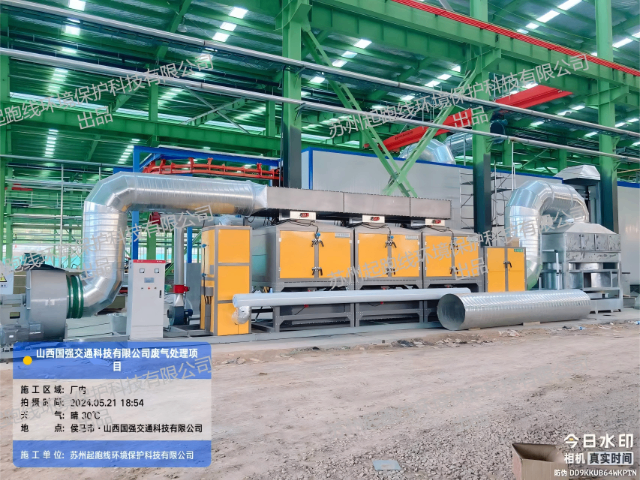 29 06山东VOCs治理CO催化燃烧设备价格
挥发性有机物RCO催化燃烧设备是一种集吸附、脱附、催化氧化于一体的废气治理装置。设备前端采用活性炭或沸石吸附低浓度VOCs,净化气体直接排放;饱和后通过热风脱附,将污染物浓缩后送入催化床,在250–450℃下氧化为CO₂和H₂O。系统内置热交换器回收反应热,用于预热脱附气,实现能量循环。整机由PLC自动控制,支持无人值守运行。适用于喷涂、... 【查看详情】
-
 28 06苏州电子半导体行业沸石转轮的密封材料
投资VOCs沸石转轮系统涉及设备采购、安装调试及后续维护等多个环节,整体投入需综合考虑项目规模和工艺复杂度。设备本身采用高性能沸石分子筛和耐热密封材料,确保系统稳定运行和长寿命,初期采购成本相对较高。安装过程中需要配合废气管道和末端处理设备的集成,涉及一定的施工费用。运营成本主要包括电力消耗、热源供应及定期维护,节能设计有助于降低长期运行... 【查看详情】
-
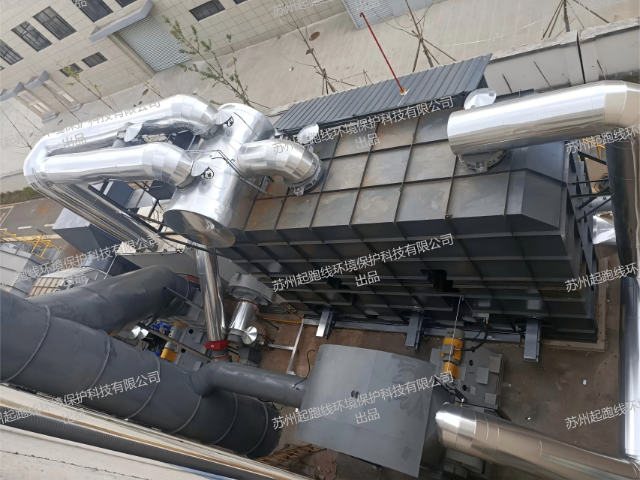 28 06重庆沸石转轮废气处理吸脱附设备
沸石转轮的浓缩区由处理区、再生区和冷却区三个部分组成,分别承担吸附、脱附和冷却的功能。处理区通过大风量的常温废气,将VOCs吸附于沸石分子筛微孔中,实现净化;再生区则利用约200℃的热风对吸附饱和的沸石进行加热脱附,释放高浓度有机废气;冷却区通过冷却空气降低转轮温度,恢复吸附性能,为下一轮循环做准备。各区之间采用耐热且耐溶剂的密封材料隔开... 【查看详情】
-
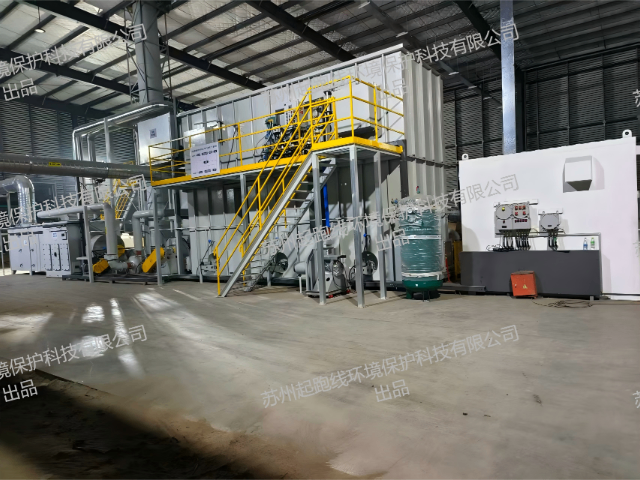 28 06西藏沸石转轮生产厂家
沸石转轮废气处理吸脱附技术主要针对大风量、低浓度的有机废气进行高效浓缩。设备内设有转轮结构,转轮表面覆盖具有吸附功能的沸石分子筛。当含有挥发性有机物(VOCs)的废气经过转轮的处理区时,沸石微孔通过分子间的范德华力将有机物牢牢吸附,净化后的空气直接排放。随着转轮缓慢旋转,吸附饱和的部分进入再生区,利用约180℃至200℃的热风将有机物脱附... 【查看详情】
-
 27 06山东耐溶剂沸石转轮工艺流程
沸石转轮有机废气吸脱附设备通过转轮缓慢旋转实现废气的连续吸附和脱附。废气中的VOCs在处理区被沸石分子筛吸附,净化后的气体直接排放,吸附剂逐渐饱和后进入脱附区,利用约200℃的热风将有机物脱附,形成高浓度废气。脱附气体风量明显小于处理气体,浓缩倍数可达5至20倍,使后续处理设备如RTO蓄热燃烧器的运行更为经济高效。脱附后的转轮经过冷却区,... 【查看详情】
-
 27 06废气处理树脂吸脱附冷凝回收净化装置
现代工业对环保设备的智能化水平提出更高要求。自动化控制冷凝回收系统搭载PLC或DCS控制系统,实现从废气吸入到溶剂储存的全流程无人值守。系统可自动识别吸附饱和状态,触发再生程序;根据进气浓度动态调节蒸汽流量与冷凝温度;异常工况如超温、超压、液位异常等均可实时报警并连锁停机。数据记录功能支持运行参数追溯,便于环保审计与工艺优化。远程监控模块... 【查看详情】
-
 27 06江苏PLC自动控制RCO催化燃烧的供应商
环保型RCO催化燃烧是一种以低温催化氧化为关键、兼顾高效净化与节能减排的有机废气治理技术。其“环保”属性体现在多个层面:反应温度通常控制在250至450℃之间,远低于直接燃烧所需高温,有效抑制氮氧化物生成;全过程无明火、无废水、无二次污染,产物只为二氧化碳和水;系统通过热能回收实现自持运行,大幅降低外部能源消耗。该技术特别适用于处理低浓度... 【查看详情】
-
 27 06上海沸石吸附脱附+CO催化燃烧的净化效率
工业废气种类繁多,浓度、湿度、颗粒物含量差异大,RCO催化燃烧凭借其灵活性和高净化效率成为主流治理技术之一。该工艺不依赖燃料燃烧,而是通过催化剂降低反应活化能,使有机物在250–450℃即可完全氧化。前置吸附单元有效解决低浓度难题,后端催化单元确保彻底分解。系统可处理苯、甲苯、二甲苯、醇、酮、酯等多种污染物,适用行业覆盖喷涂、化工、电子、... 【查看详情】
-
26 06广东大风量低浓度沸石转轮设备价格
沸石转轮系统是集吸附、浓缩和脱附为一体的废气治理装置,专门针对大风量低浓度的有机废气设计。系统通过转轮缓慢旋转,使废气中的VOCs被沸石分子筛连续吸附,净化后的空气直接排出。转轮旋转到脱附区时,高温热风流过,带走吸附的有机物,实现浓缩功能。随后进入冷却区,利用冷却空气降低转轮温度,恢复其吸附能力。该系统的设计使得废气处理过程可以连续进行,... 【查看详情】
-
 26 06广东环保型RCO催化燃烧废气浓度浓缩
沸石吸附脱附与RCO催化燃烧的组合,展示了当前VOCs治理中高稳定性与长寿命的技术路径。沸石作为一种无机分子筛,具备不可燃、耐高温、疏水性强等优势,特别适合处理含湿、含尘或高温废气环境。在该系统中,废气先经沸石转轮或固定床吸附,净化气体直接排放;饱和后的沸石通过180–220℃热空气脱附,释放出高浓度有机蒸汽,送入RCO单元催化氧化。由于... 【查看详情】
-
26 06广东挥发性有机物CO催化燃烧工艺流程
固定床吸脱附CO催化燃烧与RTO(蓄热燃烧)虽同属热力氧化技术,但在原理与适用场景上存在明显差异。RTO依靠陶瓷蓄热体回收热量,燃烧温度高达750–900℃,适合中高浓度废气;而CO催化燃烧在催化剂作用下只需250–450℃即可反应,更适合低浓度、大风量工况。CO系统能耗更低,设备体积更小,投资成本通常为RTO的60%–80%。但RTO对... 【查看详情】

