-
 27 03浙江刃倾角丝锥生产厂家
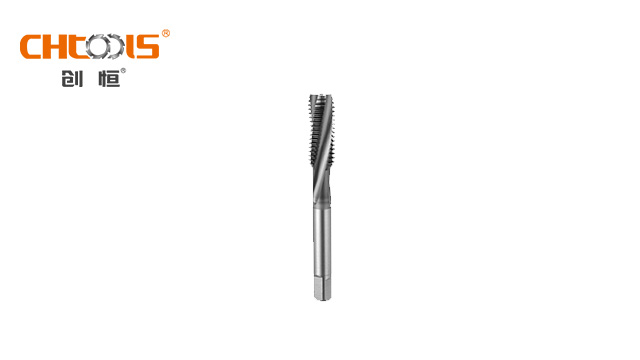
在加工奥氏体不锈钢时候,丝锥的排屑设计尤为关键。奥氏体不锈钢具有良好的塑性,切削时切屑呈连续卷曲状,极易缠绕丝锥或堵塞容屑槽,导致丝锥过热甚至折断。螺旋槽丝锥凭借其螺旋状容屑槽结构,能引导切屑沿螺旋方向向上排出,避免切屑堆积在加工区域。在加工奥氏体不锈钢盲孔的时候,通常选择螺旋角为 30°-45° 的螺旋槽丝锥,这种角度设计既能保证足够的... 【查看详情】
-
 26 03上海高性能丝锥生产厂家
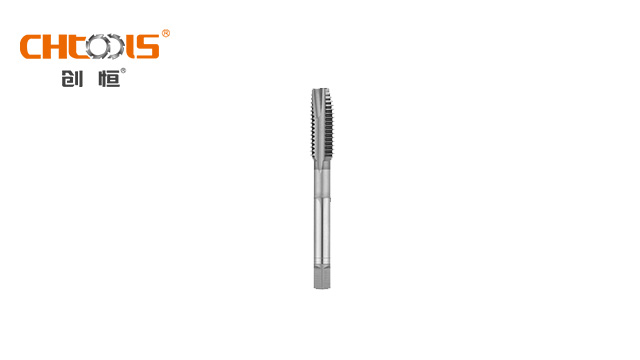
液压系统用密封螺母加工对螺纹表面质量要求较高。密封螺母通过螺纹配合实现液压油密封,任何表面缺陷都可能导致泄漏。密封螺母专门用的丝锥采用超精磨削工艺,切削刃刃口圆角控制在 0.01-0.03mm,避免加工时产生毛刺或撕裂。校准部分表面粗糙度达到 Ra0.2,与螺纹表面形成镜面接触,减少配合间隙。加工液压系统常用的 40CrNiMoA 材质螺... 【查看详情】
-
 26 03
-
 26 03苏州硬质合金丝锥标品
丝锥的柄部是连接丝锥与机床或手动工具的部分,它起到传递扭矩和支撑丝锥的作用。柄部的形状和尺寸需要与所使用的设备或工具相匹配,常见的柄部标准有 DIN (371/374/376)、ANSI、JIS、ISO 等。在选择丝锥时,必须确保柄部与攻丝刀柄的匹配关系正确,否则可能会导致扭矩传递不畅,影响丝锥的正常工作,甚至可能造成丝锥折断。不同类型的... 【查看详情】
-
26 03
-
25 03扬州螺尖丝锥批发零售
直容屑槽凭借简洁实用的结构,在丝锥家族中占据一席之地。其槽型笔直贯通,制造工艺简洁,成本相对较低。在加工普通钢材的浅孔螺纹时,直容屑槽可快速让切屑坠落,无需复杂的螺旋导向。比如在通用机械制造的粗放型螺纹加工中,对螺纹精度要求不高,更看重加工效率与刀具成本。直容屑槽丝锥就能高效作业,其良好的排屑可视性,还方便操作人员随时观察切削状态,及时清... 【查看详情】
-
25 03苏州螺尖丝锥非标定制
刃倾角丝锥,也被叫做先端丝锥,它的前端带有刃倾角。刃倾角丝锥分为直槽和螺旋槽(左旋)两种类型。无论是哪种,切屑都能从前端顺利排出,这一特性使其在加工过程中不会出现切屑堵塞的状况,明显降低了加工故障的发生概率。其抗折损强度大,切削性能十分锋利,特别适合加工切屑呈连续卷曲状的材料。在通孔以及内壁带轴向切槽的孔加工中表现出色,并且能够适应高速攻... 【查看详情】
-
 25 03
-
 24 03泰州硬质合金丝锥上门服务
铝合金轮毂加工专门用的丝锥注重防粘刀性能。铝合金轮毂质地较软,加工时易产生积屑瘤,导致螺纹表面出现划痕或撕伤,影响装配精度。铝合金轮毂专门用的丝锥表面采用特殊涂层处理,如 CrN 涂层,具有优异的润滑性和不粘性,能有效减少积屑瘤产生。切削刃采用大前角设计(12°-15°),降低切削力,减少材料挤压变形。丝锥校准部分采用倒锥结构,从前端到后... 【查看详情】
-
 24 03泰州机用丝锥上门服务
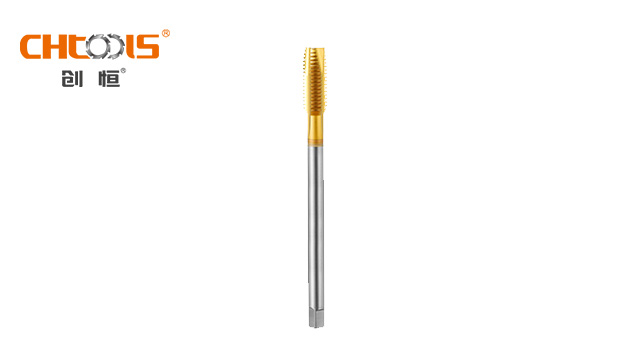
轮毂盲孔加工专门用的丝锥优化了排屑设计。轮毂盲孔螺栓孔加工时,切屑无法从孔底排出,若排屑不畅会导致丝锥堵塞、螺纹表面划伤甚至丝锥折断。轮毂盲孔专门用的丝锥采用螺旋槽结构,螺旋角设计为 30°-35°,能有效引导切屑向上排出。切削锥采用短锥设计,减少切入深度,避免丝锥底部与盲孔底部接触。容屑槽深度加深至标准丝锥的 1.2 倍,增加容屑空间。... 【查看详情】
-
24 03
-
 23 03南通锂电池钻机批发零售
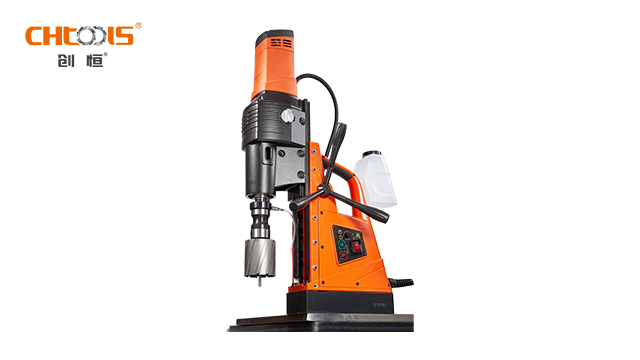
在工业钻孔作业中,挑选一款适配的工业磁座钻机,对提升生产效率与保障产品质量起着决定性作用。以下是几个关键的选购要点:1.钻孔能力匹配需求:明确日常工作中需钻孔的最大直径与深度,工业磁座钻机钻孔直径常见在10-50mm,钻孔深度多在20-100mm,要确保所选钻机的钻孔极限能覆盖实际需求。比如汽车制造中发动机缸体钻孔,孔径、深度要求精细且多... 【查看详情】