-
 23 04
-
 22 04山东反螺旋丝锥多少钱
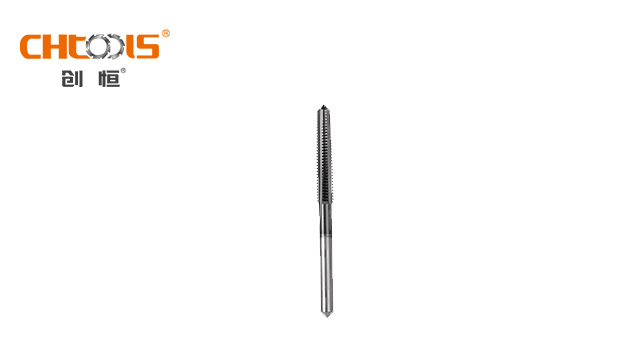
机用丝锥专为机床使用而设计,常见于钻床、车床、CNC 加工中心等数控设备上。它通常采用制造精度较高的高速钢经磨牙工艺制成。机用丝锥在机床的配合下,能够实现高速、高效的螺纹加工。在大批量生产场景中,机用丝锥的优势尽显,它可以借助机床稳定的动力输出和准确的运动控制,保证加工出的螺纹精度高、一致性好。不同类型的机床搭配相应规格的机用丝锥,能够满... 【查看详情】
-
22 04
-
22 04马鞍山管螺纹丝锥标品
螺母丝锥专为螺母内螺纹加工设计,凭借高效排屑、高精度成型、长寿命三大优势,成为汽车、紧固件、机械制造等行业的理想选择。 螺母丝锥采用全磨制齿形,齿距误差控制在±0.01mm以内,确保螺纹精度达ISO 6H/6g级。前端导向段设计减少“扎刀”风险,尤其适合盲孔加工,避免孔口崩边。选用含钴高速钢(HSS-Co),硬度达HRC 63-66,耐磨... 【查看详情】
-
 22 04
-
 21 04沈阳不锈钢丝锥供应商
直槽丝锥是丝锥家族中较为常见的一种。它的容屑槽为直槽状,这种设计使得它通用性极强。在加工硬度较高的材料,比如 40HRC 以上的淬火钢时,直槽丝锥凭借自身较强的刚性,能够稳定地进行切削,保证螺纹的精度。而在面对切屑呈粉末颗粒状的材料,像铸铁、铸铝等,直槽丝锥也能轻松应对,粉末状切屑不易在槽内堆积,加工过程顺畅。其加工工艺相对简单,成本较低... 【查看详情】
-
 21 04镇江刃倾角丝锥制造厂家
轮毂丝锥,作为汽车轮毂螺纹加工的主要利器,其设计与性能专为适配轮毂制造与维修场景,具有鲜明特性。轮毂丝锥多采用含钴高速钢材质,这种钢材硬度高达 HRC63 - 66,能有效抵抗加工过程中的磨损。相较于普通高速钢,其耐磨性提升约 40%。面对铝合金轮毂材质的特殊性,含钴高速钢的韧性也确保丝锥在切削时不易崩刃,延长使用寿命,降低频繁换刀带来的... 【查看详情】
-
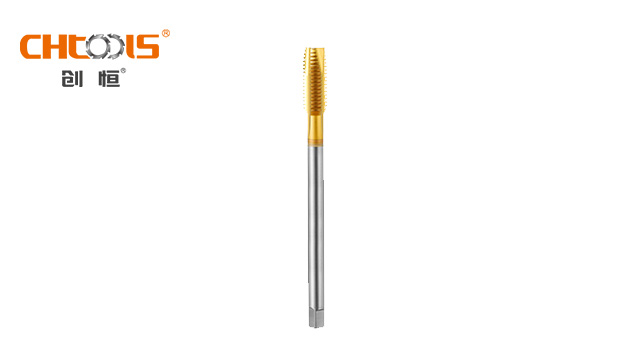 21 04北京直槽丝锥批发零售
轮毂丝锥,作为汽车轮毂螺纹加工的主要利器,其设计与性能专为适配轮毂制造与维修场景,具有鲜明特性。轮毂丝锥多采用含钴高速钢材质,这种钢材硬度高达 HRC63 - 66,能有效抵抗加工过程中的磨损。相较于普通高速钢,其耐磨性提升约 40%。面对铝合金轮毂材质的特殊性,含钴高速钢的韧性也确保丝锥在切削时不易崩刃,延长使用寿命,降低频繁换刀带来的... 【查看详情】
-
 20 04
-
 20 04
-
 20 04
-
 19 04