-
 14 05
-
 14 05
-
 14 05
-
 13 05舟山美制丝锥批发零售
手用丝锥是丝锥的一种重要类型,主要适用于手动操作场景。在小批量生产或者维修工作中,手用丝锥经常大显身手。它一般由碳素工具钢或合金工具钢通过滚牙(或切牙)工艺制成。与机用丝锥相比,手用丝锥的制造精度可能稍低,但它胜在操作灵活,不需要借助复杂的机床设备。在一些空间有限、无法使用机床的场合,或者对加工精度要求不是特别苛刻的情况下,手用丝锥凭借其... 【查看详情】
-
 13 05宿迁钢结构钻机供应商
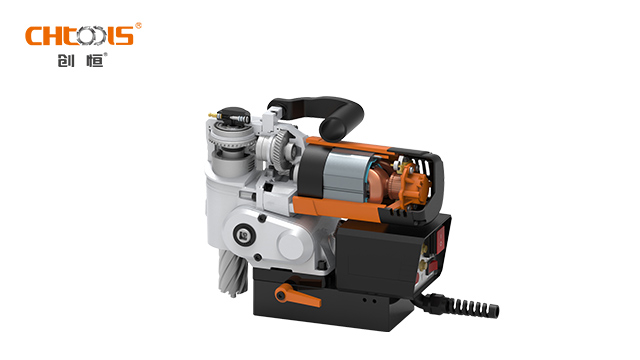
操作便利性方面,卧式磁座钻机的控制面板简洁直观,各类操作按钮布局合理,工人能快速上手,轻松实现钻机的启动、停止、正反转及转速调节等功能。同时,钻机配备人性化的操作手柄,握持舒适,方便操作人员在作业过程中精细控制进刀量与退刀动作。在实际应用场景中,卧式磁座钻机广泛应用于机械制造、汽车维修、船舶建造等行业。在机械制造中,用于各类零部件的精密钻... 【查看详情】
-
13 05常州美制丝锥上门服务
直容屑槽凭借简洁实用的结构,在丝锥家族中占据一席之地。其槽型笔直贯通,制造工艺简洁,成本相对较低。在加工普通钢材的浅孔螺纹时,直容屑槽可快速让切屑坠落,无需复杂的螺旋导向。比如在通用机械制造的粗放型螺纹加工中,对螺纹精度要求不高,更看重加工效率与刀具成本。直容屑槽丝锥就能高效作业,其良好的排屑可视性,还方便操作人员随时观察切削状态,及时清... 【查看详情】
-
 13 05泰州挤压丝锥生产基地
螺母丝锥专为螺母内螺纹加工设计,凭借高效排屑、高精度成型、长寿命三大优势,成为汽车、紧固件、机械制造等行业的理想选择。 螺母丝锥采用全磨制齿形,齿距误差控制在±0.01mm以内,确保螺纹精度达ISO 6H/6g级。前端导向段设计减少“扎刀”风险,尤其适合盲孔加工,避免孔口崩边。选用含钴高速钢(HSS-Co),硬度达HRC 63-66,耐磨... 【查看详情】
-
 12 05苏州硬质合金丝锥哪家好
美制丝锥遵循美制螺纹标准,主要应用于美国以及一些采用美制标准的国家和地区的工业生产中。美制螺纹有其独特的尺寸系列和牙型特点,与公制螺纹存在明显区别。美制丝锥的牙型角一般为 60 度,但螺距和直径的标注方式与公制不同。在涉及进口设备维修、美式零部件制造等领域,美制丝锥发挥着关键作用。由于美制螺纹在某些特定行业,如航空航天、汽车制造等领域仍有... 【查看详情】
-
12 05舟山螺母丝锥制造厂家
不锈钢盲孔深螺纹加工需采用加长切削锥丝锥。当不锈钢盲孔深度超过 3 倍直径时,普通丝锥的切削锥长度不足,无法有效将切屑排出孔外,容易造成丝锥堵塞。加长切削锥不锈钢丝锥将切削锥长度增加至普通丝锥的 1.5-2 倍,使切屑能在更长的距离内被引导排出。同时,其校准部分长度相应缩短,减少了与螺纹表面的摩擦面积,降低了切削温度。在加工不锈钢阀体深盲... 【查看详情】
-
12 05山东管螺纹丝锥专业制造厂家
从螺纹修复的角度看,左旋丝锥具备独特优势。当右旋螺纹因锈蚀或变形需要修复时,使用左旋丝锥可避免进一步损坏原有螺纹轮廓。这种反向切削的特性在维修行业尤为重要,尤其适用于发动机缸体等贵重部件的螺纹修复。相对应地,右旋丝锥在批量生产标准化螺纹时效率更高,与大多数机床的默认转向一致,能减少加工节拍。部分组合丝锥会采用左右旋混合设计,兼顾粗加工与精... 【查看详情】
-
 11 05
-
 11 05