-
模块组合式滤筒除尘器价格
光催化废气净化器安装场景灵活,可适配车间工位原位治理、通风管道末端治理、车间整体异味净化等多种使用方式。设备体积小巧、不占用生产场地,安装完成后不影响车间设备摆放与人员作业。设备运行静音、无异味、无二次污染,能够有效改善车间作业环境,降低废气异味对工作人员的影响,兼具环保治理与车间环境优化的双重作用。催化燃烧废气净化器设备集成化程度高,整...
查看详细 >>05 2026-10 -
嘉兴旋风除尘器厂家供应
工业废气净化器是浙江彬泉环保设备有限公司针对全品类工业废气治理打造的通用型成套设备,专为工业复杂生产工况研发。适配各类工厂生产过程中产生的工艺废气治理工作。该设备整合多级净化处理工艺,可应对工业生产中常见的有机废气、无机废气、异味废气等多种污染物,适配不同行业的废气排放特点。设备机身采用耐用材质制作,抗腐蚀、耐磨损,能够适应工业车间复杂的...
查看详细 >>05 2026-10 -
湖州湿法式除尘器哪家好
浙江彬泉环保设备有限公司依托总公司数十年行业积淀,在设备工艺迭代上具备天然优势,能够持续吸收行业先进生产技术与治理工艺,结合当下环保政策标准与工业工况需求,优化全系废气、除尘设备的生产工艺。公司不照搬通用设备模板,而是针对不同行业的污染治理痛点进行针对性改良,让设备更贴合国内工业企业的生产现状,规避通用设备适配性差、能耗高、治理效果不稳定...
查看详细 >>30 2026-09 -
亳州脉冲滤筒除尘器多少钱
工业废气净化器适配重工、机械、建材等传统工业行业的复杂废气治理场景,能够应对工业生产中高温、多尘、成分混杂的废气工况,设备耐受性与适配性更强。设备机身采用加厚防腐板材制作,耐磨损、抗腐蚀,可适应重工业车间恶劣的运行环境,长期运行不易出现故障。设备搭载多级过滤与净化系统,可同时处理废气中的粉尘颗粒物、有机污染物、无机有害气体,一站式完成复合...
查看详细 >>30 2026-09 -
苏州袋式除尘器制造
RCO催化燃烧设备废气净化器适配涂装、油墨、医药化工等中高浓度有机废气治理场景,设备净化效率稳定,能够实现有机废气的无害化彻底处理。设备采用低温催化氧化工艺,相较于传统高温焚烧设备,能耗更低、安全性更高,运行过程不会产生明火,规避车间安全隐患。设备配备智能自动控制系统,可根据废气浓度、风量自动调节运行功率,适配企业间歇性、连续性生产工况。...
查看详细 >>29 2026-09 -
厦门单机滤筒式除尘器公司
公司研发团队持续跟进环保行业新技术、新工艺、新标准,定期对全系产品进行优化升级,结合新环保政策与排放限值标准调整设备性能参数,让产品始终贴合现行环保规范要求。同时针对新兴行业的污染治理需求,持续研发适配新型环保设备,丰富产品体系,不断拓展设备适配场景,满足市场多样化、精细化的工业环保治理需求,持续提升企业市场服务能力。公司生产的除尘设备适...
查看详细 >>29 2026-09 -
宿迁湿法式除尘器定制价格
光催化废气净化器安装场景灵活,可适配车间工位原位治理、通风管道末端治理、车间整体异味净化等多种使用方式。设备体积小巧、不占用生产场地,安装完成后不影响车间设备摆放与人员作业。设备运行静音、无异味、无二次污染,能够有效改善车间作业环境,降低废气异味对工作人员的影响,兼具环保治理与车间环境优化的双重作用。催化燃烧废气净化器设备集成化程度高,整...
查看详细 >>29 2026-09 -
衢州矩形水力自激式除尘器厂家精选
光催化废气净化器适合车间异味治理、废气辅助净化、通风尾气处理等轻量化环保场景。很广应用于商超配套车间、小型加工厂、仓储加工等场所。设备无需添加化学耗材,单通过光催化反应完成废气净化,绿色无污染,不会产生二次废弃物,日常运维几乎无成本。设备体积小巧、静音运行,不会影响车间正常生产作业,安装方式灵活,可壁挂、可落地,适配各类狭小空间安装场景。...
查看详细 >>28 2026-09 -
苏州模块组合式滤筒除尘器厂家精选
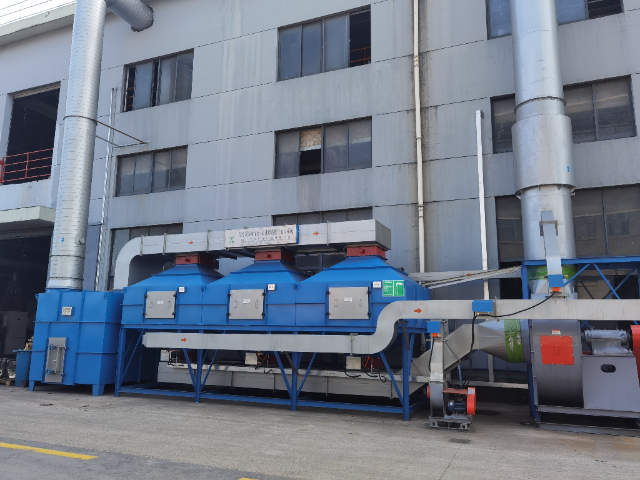
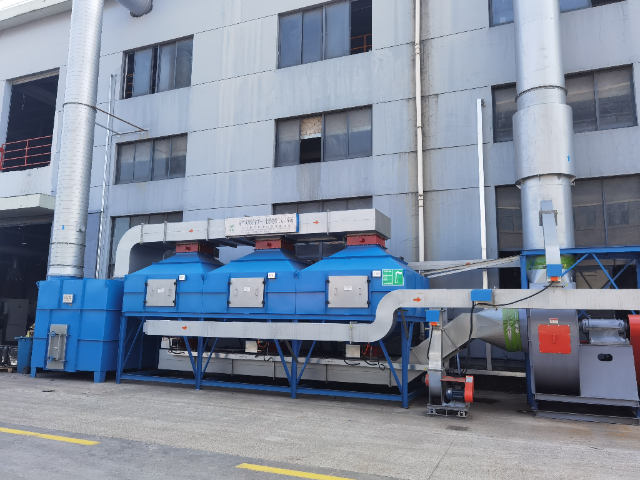
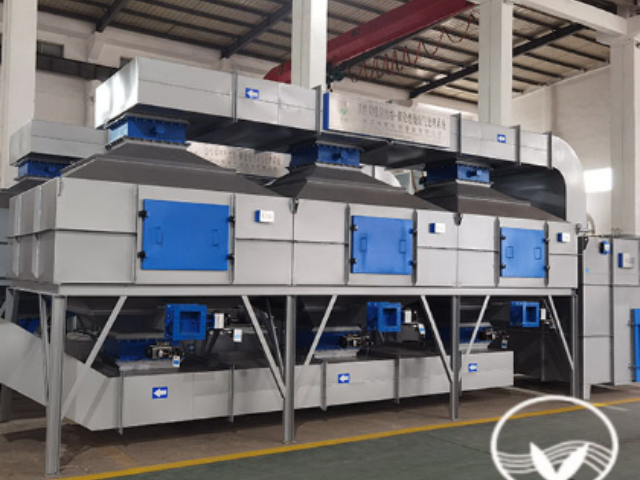
RCO催化燃烧设备废气净化器是公司重点高级废气治理设备,采用蓄热式催化燃烧工艺。专为中高浓度有机废气治理设计,是目前工业有机废气高效治理的主流设备。设备在低温催化条件下对有机废气进行氧化分解,将有害有机污染物转化为无害的二氧化碳和水,净化效率稳定,无二次污染。设备配备完善的温控、防爆、防护系统,运行安全可靠,自动化运行模式可减少人工干预,...
查看详细 >>28 2026-09 -
绍兴脉冲袋式除尘器供应
RTO浓缩吸附废气净化器适用于大型化工、新材料、精密制造等高难度废气治理行业,针对成分复杂、浓度波动大、含有难降解有机物的工业废气,具备优异的净化处理能力。设备依托蓄热式焚烧技术,热回收效率高,能源利用率优异,能够有效降低大型设备的运行能耗成本。设备配备多重安全防护装置,具备超温报警、过载保护、应急停机等功能,适配企业24小时不间断生产的...
查看详细 >>27 2026-09 -
厦门单机除尘器供应商
在售后服务环节,浙江彬泉环保设备有限公司建立了快速响应的运维服务机制,配备专属售后团队负责全国客户的设备售后保障工作。客户设备使用过程中出现运行异常、参数偏差、故障问题等情况,可随时联系售后团队,工作人员会快速对接问题、分析故障原因,提供远程技术指导,快速解决简易设备问题。针对现场故障、设备检修、耗材更换等需求,售后人员会及时上门服务。高...
查看详细 >>27 2026-09 -
绍兴湿法式除尘器制造
RCO催化燃烧设备废气净化器净化针对性强,对涂装、油墨、化工等行业产生的烷类、苯类、酯类等有机废气均有良好的分解处理效果,治理适用性广。设备低温催化反应安全可控,无明火燃烧风险,适配车间密闭、人员密集的生产工况,安全系数更高。设备运行数据可实时记录留存,便于企业环保数据台账整理,满足环保监管的数据核查要求。RTO浓缩吸附废气净化器适合大型...
查看详细 >>26 2026-09