-
浙江磁铁切削液生产厂家
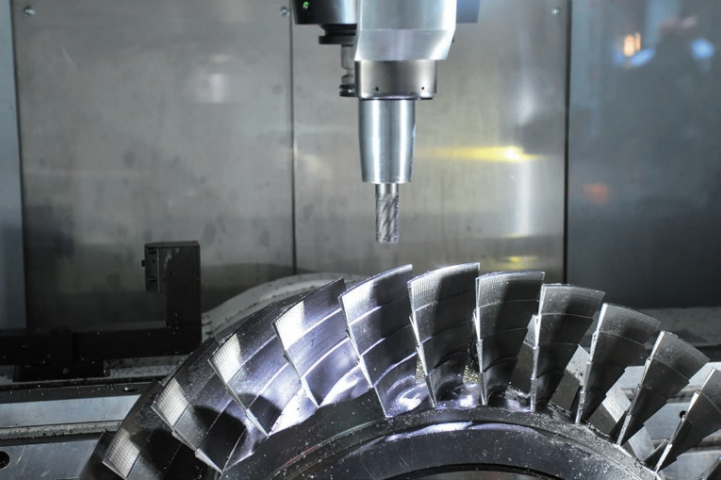
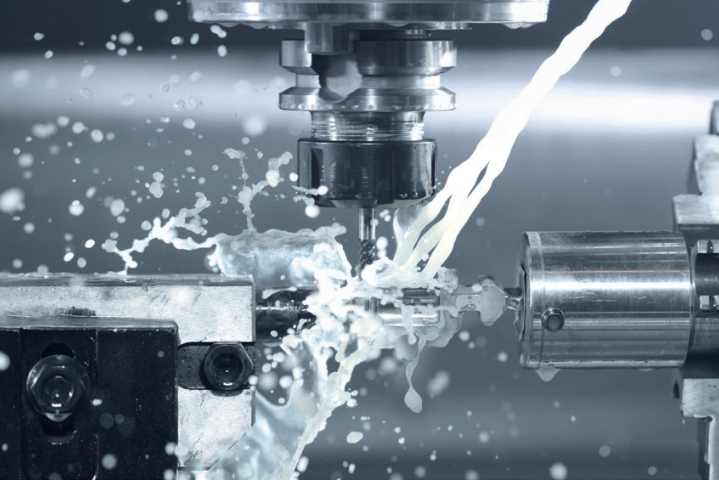
切削过程中会产生大量的热量。这些热量主要来源于刀具与工件之间的摩擦以及切削变形。切削液可以通过吸收和带走这些热量来降低切削区域的温度。当切削液喷射到切削区域时,它会吸收热量并迅速蒸发或者随着切屑被带走。例如,在铣削加工中,铣刀在对工件进行切削时,会产生高温,切削液能够及时将热量带走,使切削区域的温度保持在一个相对较低的水平。防止工件热变形...
查看详细 >>02 2025-12 -
黑龙江环保水基防锈剂厂家现货
浸泡法:将工件浸入稀释后的防锈剂中,确保完全浸没,浸泡时间不少于5分钟。喷涂法:使用喷枪或刷子将防锈剂均匀喷涂或涂刷在金属表面,确保完全覆盖。对于复杂结构或难以接触的部位,建议多次喷涂。刷涂法:用刷子将防锈剂均匀涂刷在金属表面,适合小面积或局部处理。自然干燥:让工件自然风干。烘干处理:对于要求快速干燥的工件,可以采用烘干设备进行干燥。存储...
查看详细 >>02 2025-12 -
山东半合成切削液厂家直销
水溶性切削液乳化液:由矿物油、乳化剂和水混合而成,具有良好的冷却性能,适用于高速切削和大量切屑的加工场合。半合成切削液:介于乳化液和合成切削液之间,含有少量矿物油和大量合成成分,兼具冷却和润滑性能。合成切削液:完全由合成成分组成,不含矿物油,具有良好的冷却性能和环保性,适用于对冷却要求较高的加工。矿物油:具有良好的润滑性能,适用于低速、高...
查看详细 >>01 2025-12 -
天津半合成切削液
磨削加工应用场景:磨削用于精加工,提高工件的尺寸精度和表面光洁度。切削液作用:冷却:吸收磨削过程中产生的大量热量,防止工件表面烧伤。润滑:减少磨粒与工件之间的摩擦,提高加工表面质量。清洗:去除磨屑,防止磨屑堆积在工件表面,避免划伤。防锈:保护工件表面,防止加工后的工件生锈。齿轮加工应用场景:齿轮加工包括滚齿、插齿、剃齿等工艺,用于制造各种...
查看详细 >>01 2025-12 -
上海长效水基防锈剂诚信合作
表面清洁无油污:金属表面必须先去除油污,因为油污会阻碍防锈剂与金属表面的接触,影响防锈效果。可以使用专门的除油剂或清洗剂进行处理。无锈迹:如果金属表面存在锈迹,也需要先进行除锈处理。否则,锈迹会继续腐蚀金属,降低防锈剂的保护效果。表面干燥无水分残留:在使用水基防锈剂之前,金属表面需要彻底干燥,不能有水分残留。因为水分会影响防锈剂的成膜效果...
查看详细 >>30 2025-11 -
上海水基防锈剂工厂
浸泡法:将工件浸入稀释后的防锈剂中,确保完全浸没,浸泡时间不少于5分钟。喷涂法:使用喷枪或刷子将防锈剂均匀喷涂或涂刷在金属表面,确保完全覆盖。对于复杂结构或难以接触的部位,建议多次喷涂。刷涂法:用刷子将防锈剂均匀涂刷在金属表面,适合小面积或局部处理。自然干燥:让工件自然风干。烘干处理:对于要求快速干燥的工件,可以采用烘干设备进行干燥。存储...
查看详细 >>30 2025-11 -
河北环保水基防锈剂供应商家
润滑与清洁原理:部分水基防锈剂具有一定的润滑性能,可以减少金属表面的摩擦。同时,其中的表面活性剂可以帮助去除金属表面的油污、灰尘等杂质,使防锈剂能够更好地与金属表面接触。应用场景:在金属加工过程中,如切削、磨削、冲压等工序,水基防锈剂可以作为切削液或磨削液的添加剂,起到润滑和防锈的双重作用。工序间防锈原理:在金属加工过程中,零件可能需要经...
查看详细 >>29 2025-11 -
天津高效水基防锈剂
涂层厚度:过薄的涂层可能无法提供足够的防锈保护。过厚的涂层则可能增加成本并影响美观。涂层均匀性:涂层不均匀可能导致防锈效果不一致。在某些区域,防锈剂可能无法有效附着或形成保护膜。在理想条件下(如干燥、室内、无腐蚀性物质),长期防锈剂可能保持数年的防锈效果。在一般环境下(如常温、湿度适中、无严重腐蚀性物质),防锈剂可能保持数月至一两年的防锈...
查看详细 >>29 2025-11 -
山东高效清洗剂厂家直销
穿戴防护装备手套:选择耐化学腐蚀的橡胶手套或丁腈手套,避免皮肤直接接触清洗剂(尤其是浓缩液)。护目镜/面罩:防止清洗剂喷溅到眼睛或面部。防护服:若需长时间接触或处理大量清洗剂,建议穿防化服或围裙。口罩/呼吸防护:在通风不良的环境中操作时,佩戴防尘口罩或防化学口罩(如清洗剂含挥发性成分)。避免皮肤接触操作后及时用清水冲洗双手,若皮肤出现肿痛...
查看详细 >>28 2025-11 -
浙江高效水基防锈剂厂家
进行样品测试与验证索取样品:向供应商索取防锈剂样品,以便进行实际测试。进行实验室测试:在实验室条件下,对样品进行防锈性能、耐候性能等方面的测试。可以根据实际需求设计测试方案,模拟实际使用环境进行测试。现场应用验证:在实际使用环境中对样品进行应用验证,观察其防锈效果和持久性。可以记录测试过程中的数据,以便进行后续分析和评估。综合考虑成本效益...
查看详细 >>28 2025-11 -
江西精磨液批发厂家
生物可降解与低VOC配方采用植物油基分散剂、无毒螯合剂等环保材料,降低研磨液对环境和人体的危害。例如,某企业研发的生物基研磨液,其挥发性有机化合物(VOC)含量较传统产品降低90%,且可自然降解,满足欧盟REACH法规对全氟化合物(PFCs)的限制要求。循环经济模式通过研磨废液再生处理技术,实现资源闭环利用。例如,某半导体工厂引入废液回收...
查看详细 >>27 2025-11 -
青海环保水基防锈剂供应商家
浸泡法操作过程:准备一个足够大的容器,将水基防锈剂按规定比例稀释调配好后倒入容器中。把经过表面处理的金属制品完全浸没在防锈剂溶液中,确保金属表面与防锈剂充分接触。浸泡时间根据金属材质、防锈剂种类以及制品的复杂程度而定,一般为5-15分钟。浸泡完成后,将金属制品从防锈剂溶液中取出,沥干多余的防锈剂。适用场景:适用于形状复杂、有内腔或孔洞的金...
查看详细 >>27 2025-11