-
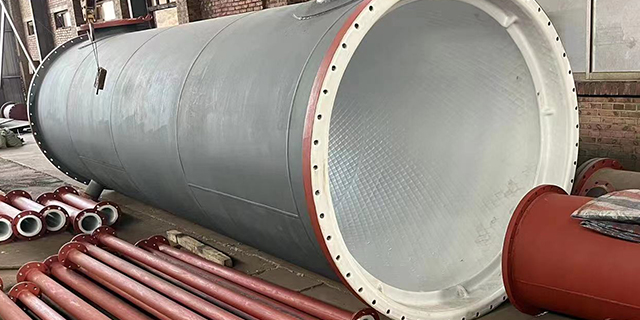
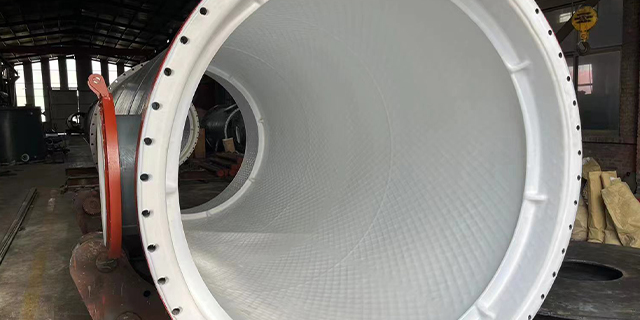
西藏耐负压钢衬塑管件
缠绕烧结工艺,长度限制:单根管道长度受缠绕机行程限制,通常≤12米;壁厚均匀性:采用闭环控制系统,控制缠绕张力波动≤±1N;烧结变形:通过阶梯升温曲线控制烧结收缩率,保证壁厚偏差≤±0.2mm。推(挤)压成型工艺,长度优势:可生产连续长管,理论长度只受原料供应限制;壁厚精度:采用伺服控制系统,控制挤出压力波动≤±0.5MPa;机械锁合:通...
查看详细 >>20 2025-06 -
山西石油防腐管道生产厂家
其技术原理为:机械嵌合:承口深度≥1.5倍管径,插口锥度1:16;填料密封:采用聚四氟乙烯生料带缠绕6-8层,或填充硅酮密封胶;弹性补偿:设置橡胶密封环,压缩率20%-30%,允许轴向位移≤5mm。技术缺陷,耐压能力弱:受填料蠕变影响,长期使用压力衰减率达15%/年;温度敏感性:硅酮胶耐温范围-55℃至200℃,超出范围易老化失效;安装精...
查看详细 >>19 2025-06 -
安徽化工耐磨管道定制
钢衬聚乙烯管道:具有优良的耐腐蚀性和耐低温性能,适用于输送一般腐蚀性液体介质以及生活用水和饮用冷热水。在石油、化工、电力、自来水、环保等行业有着广阔的应用。钢衬聚丙烯管道:具有较高的耐温性能和良好的耐化学腐蚀性能,适用于输送腐蚀性流体介质及工业纯水、化学纯水、离子水、无离子水等。在化工、制药、食品、环保等领域有着重要的应用价值。钢衬聚氯乙...
查看详细 >>19 2025-06 -
海南化工钢衬四氟管
钢衬四氟管道以聚四氟乙烯(PTFE)为内衬材料,其化学稳定性源于独特的分子结构。PTFE分子链由碳-氟键(C-F)构成,键能高达485 kJ/mol,远超碳-氢键(413 kJ/mol)和碳-氧键(358 kJ/mol),这种高键能赋予材料优良的耐化学腐蚀性。在-200℃至260℃温度范围内,PTFE的分子结构保持稳定,不会发生化学键断裂...
查看详细 >>18 2025-06 -
重庆钢衬四氟管道
外包层并非所有钢衬塑管道都具备的结构,但在某些特定工况下,为了进一步提高管道的耐腐蚀性和耐久性,会在钢管外部增加一层保护层。常见的外包层材料包括环氧树脂涂层、聚乙烯包囊等。环氧树脂涂层具有良好的耐化学腐蚀性和附着力,能够有效防止外部环境对钢管的侵蚀;聚乙烯包囊则通过包裹在钢管外部,形成一层物理屏障,保护钢管免受紫外线、机械损伤等因素的影响...
查看详细 >>18 2025-06 -
湖北耐负压耐磨管道厂家
内衬层壁厚根据使用工况分为三个等级:常温常压工况:内衬厚度≥3mm,满足一般酸碱介质输送需求;高温高压工况:内衬厚度≥5mm,采用模压成型工艺确保致密性;特殊工况:内衬厚度可达6mm以上,需通过ANSYS软件进行热应力分析。钢管壁厚公差范围为±10%标称值,内衬层壁厚公差为±0.2mm。公差控制需采用以下技术措施:在线测厚系统:在钢管生产...
查看详细 >>17 2025-06 -
山东化工耐磨管道
而滚塑成型工艺,又称旋塑、旋转成型、旋转模塑、旋转铸塑、回转成型等,则是先将塑料原料加入模具中,然后模具沿两垂直轴不断旋转并加热,使模内的塑料原料在重力和热能的作用下,逐渐均匀地涂布、熔融粘附于模腔的整个表面上,成型为所需要的形状,再经冷却定型、脱模,之后获得制品。滚塑成型工艺能够确保塑料层与钢管之间形成均匀、致密的结合层,提高管道的整体...
查看详细 >>17 2025-06 -
江苏化工防腐管道生产厂家
热学性能上,钢衬塑管道同样表现出色。内衬的塑料层具有良好的隔热性能,能够有效减少热量传递,降低能耗。同时,塑料层还能在一定程度上抵抗温度变化对管道尺寸的影响,减少因热胀冷缩引起的应力,从而延长管道使用寿命。在需要精确控制流体温度的化工、制药等行业中,这一特性尤为重要。电学性能方面,钢衬塑管道的内衬塑料层具有良好的绝缘性能,能够有效防止电流...
查看详细 >>16 2025-06 -
河南矿用钢衬塑管
同时,塑料材料还具有良好的耐磨损、耐老化、自润滑等特性,能够减少流体在输送过程中的摩擦阻力,降低能耗。此外,塑料内衬层还具有良好的卫生性能,符合食品、医药等行业对管道材料的要求。内衬塑料层与钢管基体的结合工艺是钢衬塑管道制造的关键环节。常见的结合工艺包括冷拉复合、滚塑成型、喷涂等。冷拉复合工艺通过冷拉或热拉的方式将塑料管套入钢管内,使两者...
查看详细 >>16 2025-06 -
贵州化工防腐管道生产厂家
钢衬聚乙烯管道:具有优良的耐腐蚀性和耐低温性能,适用于输送一般腐蚀性液体介质以及生活用水和饮用冷热水。在石油、化工、电力、自来水、环保等行业有着广阔的应用。钢衬聚丙烯管道:具有较高的耐温性能和良好的耐化学腐蚀性能,适用于输送腐蚀性流体介质及工业纯水、化学纯水、离子水、无离子水等。在化工、制药、食品、环保等领域有着重要的应用价值。钢衬聚氯乙...
查看详细 >>15 2025-06 -
青海制药厂防腐管道生产厂家
运行时需缓慢操作阀门,禁止野蛮操作导致管内压力超负。衬塑管外壁不准直接接触较高使用温度,防止内衬层和外防腐层损坏。室外管线若直接暴露在阳光下,需进行防护保温措施。介质取样时需小心,避免滴漏在管子上导致外部腐蚀。建立维护档案,记录每次检查、维修的时间和内容。定期记录压力、温度等参数,确保运行工况符合设计要求。通过数据分析预测潜在故障,制定预...
查看详细 >>15 2025-06 -
海南电厂钢衬四氟管
法兰面需经精密加工,平面度≤0.05mm,粗糙度Ra≤6.3μm。采用全平面密封结构,密封面宽度≥15mm。螺栓预紧力按M=K×D×S计算(K为系数,D为螺栓直径,S为材料屈服强度)。内衬层翻边高度≥5mm,翻边角度90°±2°。采用用翻边模具,控制翻边压力≥30MPa,避免内衬层破损。对需要焊接的部位,采用PTFE焊条进行热风焊接。焊接...
查看详细 >>14 2025-06