 首页 > 新闻中心
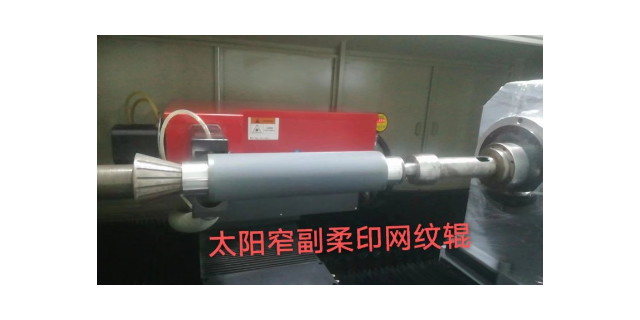
上光陶瓷网纹辊在印刷过程中的转速调整需要根据印刷速度和上光要求进行。在低速印刷时,可以适当降低网纹辊的转速,使光油有足够的时间填充网穴并均匀转移到纸张上,保证上光质量。而在高速印刷时,则需要提高网纹辊的转速,以满足生产效率的要求。但转速过高可能会导致光油飞溅、涂布不均匀等问题,因此需要找到一个合适的...
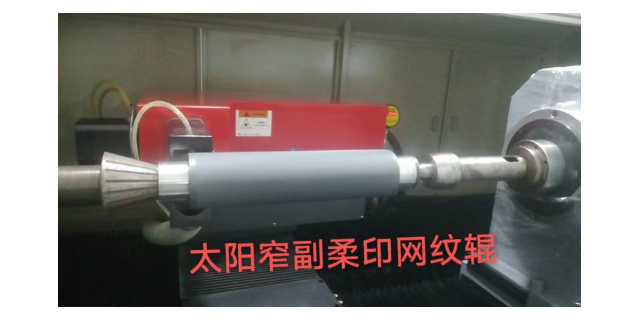
小森设备的上光陶瓷网纹辊在应对不同承印物材质时展现出良好的适配性。小森设备常处理的承印物包括铜版纸、哑粉纸、卡纸、薄膜等,不同承印物的表面特性差异较大,对上光陶瓷网纹辊的网穴参数要求不同。对于表面粗糙的铜版纸,需选用网穴深度较深(12-15μm)、网穴密度较低(150-200线/英寸)的网纹辊,以确...
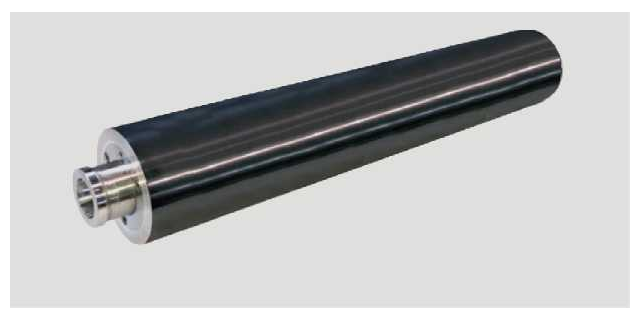
镜面辊的表面处理工艺决定其耐磨、耐腐蚀与抗粘附性能,也是延长使用寿命的关键环节。镜面辊在完成精磨后,通常会进行镀硬铬处理,镀层厚度一般控制在–,经过抛光后辊面硬度可达HV800以上,能够抵御薄膜、涂层、填料颗粒带来的持续摩擦。对于一些特殊工况,镜面辊还可采用镀镍、陶瓷喷涂等处理方式,提升...
上光陶瓷网纹辊在海德堡SM102印刷机的上光单元中,通过各方位的适配设计,成为该设备的理想上光配件。海德堡SM102印刷机的上光单元功能覆盖面全,可实现联机与离线上光的切换,上光陶瓷网纹辊的结构设计兼顾两种上光模式的需求,联机时能与印刷的单元准确协同,离线时可单独稳定运行。该设备常用于各类包装与商业...
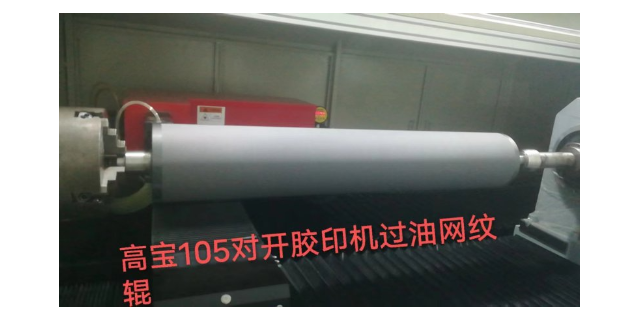
小森设备在上光过程中,上光陶瓷网纹辊的温度控制对於上光质量有一定影响。小森部分上光设备配备了辊体温度调节系统,上光陶瓷网纹辊采用中空结构设计,内部可通入加热或冷却介质,实现辊面温度的准确控制,温度控制范围为20-80℃,温度波动误差不超过±1℃。在水性上光工艺中,适当提高辊面温度(40-50℃)可降...
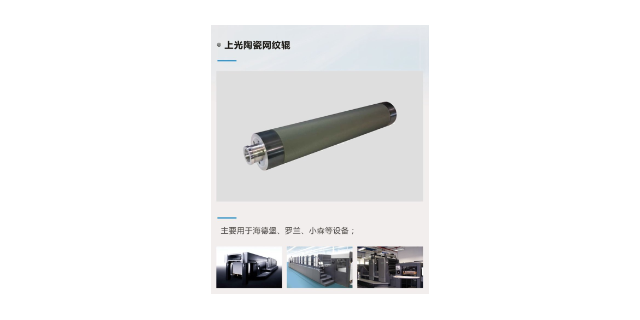
小森LS640印刷机的上光单元具备高精度的套准功能,上光陶瓷网纹辊的圆周精度经过严格控制,确保与印刷图案的套准误差在极小范围,实现准确的局部上光。小森LS640常用于大幅面印刷品的生产,如上光后的海报、展板等,上光陶瓷网纹辊的辊身刚性强,在大幅面涂布过程中不易产生弯曲变形,保证上光油层厚度均匀。其网...
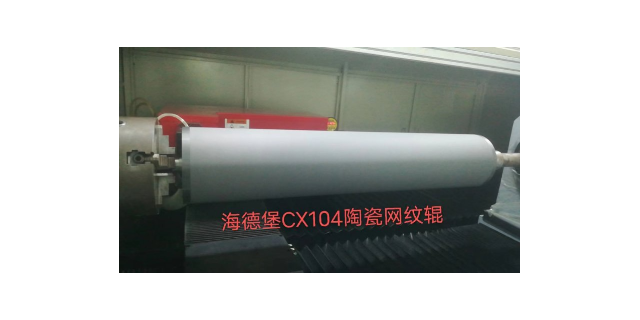
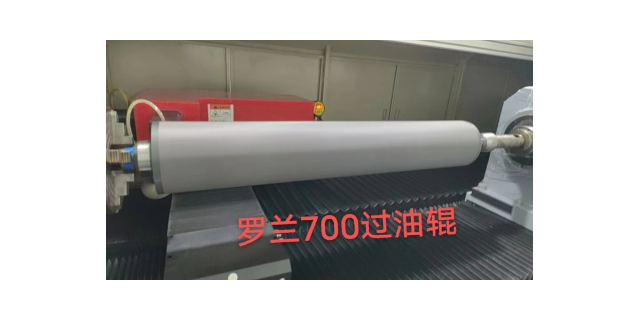
罗兰500印刷机的上光单元支持单张纸与卷筒纸的灵活切换,上光陶瓷网纹辊针对这一特性,采用可调节的辊身结构,能适应不同幅面的承印物上光需求。罗兰500印刷机常用于包装与商业印刷的交叉领域,如上光后的购物袋、手提袋等,上光陶瓷网纹辊的网穴深度适中,能实现较厚的上光油层,提升印刷品的立体感与手感。其耐冲击...
上光陶瓷网纹辊在海德堡SM74印刷机的离线上光工艺中,展现出灵活的适配能力。海德堡SM74作为中小型印刷机,常用于小批量、多品种的印刷品生产,离线上光时对上光设备的灵活性要求高,上光陶瓷网纹辊的更换流程简单,可快速适配不同尺寸的印刷品。其网穴参数可根据小批量订单的上光需求进行定制,即使是特殊效果的上...
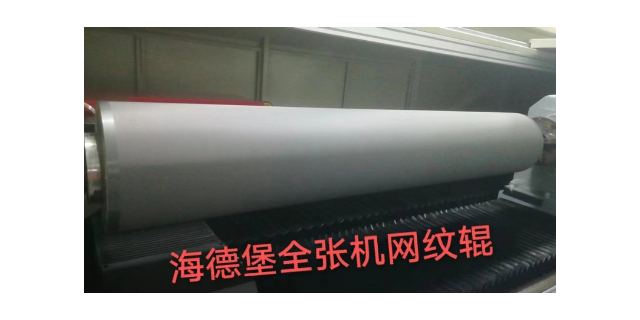
针对罗兰设备的哑光上光工艺,上光陶瓷网纹辊的网穴设计需注重上光油的均匀分布和哑光效果的呈现。哑光上光油中含有消光剂颗粒,颗粒大小通常在5-10μm之间,上光陶瓷网纹辊的网穴开口宽度需大于消光剂颗粒直径,以避免网穴堵塞。网穴密度一般选用250-350线/英寸,网穴深度控制在6-8μm,确保上光油能够均...
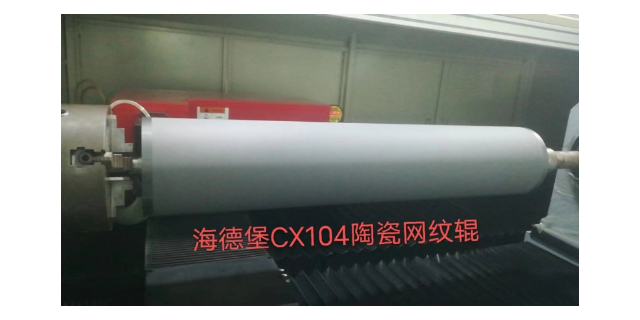
上光陶瓷网纹辊质量关乎印刷企业效益与竞争力,浦威诺投入大量资源研发生产。技术团队经验丰富,定期调研市场需求,结合先进技术升级产品,如针对环保上光剂普及,研发适配性更强的网纹结构,减少浪费符合环保理念。生产引进高精度设备与检测仪器,激光雕刻机实现微米级精度,保证网纹一致性;三维尺寸测量仪快速检测辊体参...
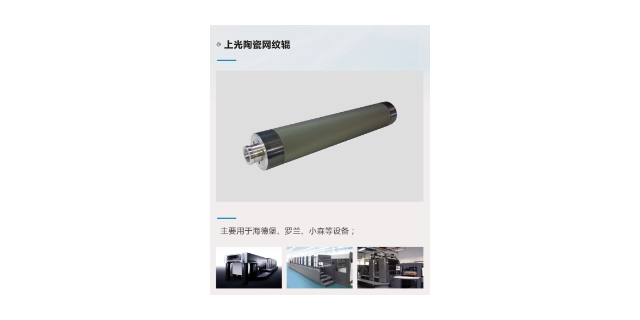
小森LS640印刷机的上光单元具备高精度的套准功能,上光陶瓷网纹辊的圆周精度经过严格控制,确保与印刷图案的套准误差在极小范围,实现准确的局部上光。小森LS640常用于大幅面印刷品的生产,如上光后的海报、展板等,上光陶瓷网纹辊的辊身刚性强,在大幅面涂布过程中不易产生弯曲变形,保证上光油层厚度均匀。其网...
上光陶瓷网纹辊的性能优势体现在多个方面。首先,其陶瓷材质具有高硬度和低摩擦系数,在运转过程中与其它部件的磨损较小,降低了设备的维护成本。网纹辊的网纹精度直接影响到上光质量,而上光陶瓷网纹辊通过先进的加工工艺,能够实现极细的网纹线条和精确的网穴参数。这使得在涂布光油时,能够根据不同的印刷品需求,精确调...