-
 20 12四川小型化学品灭火装置排名
为了确保灭火装置的可靠性,生产厂家在设计和生产过程中采用了严格的质量控制措施。所有关键部件均经过严格筛选和测试,以确保其在恶劣环境下的稳定性和耐用性。同时,装置还配备了多重安全保护机制,以防止误动作或故障发生。随着环保意识的提高,越来越多的有机化学品自动灭火装置开始注重环保性能。一些新型灭火剂如全氟己酮等,不只灭火效果优异,而且对环境无污... 【查看详情】
-
 19 12广州废液回收系统灭火装置订做
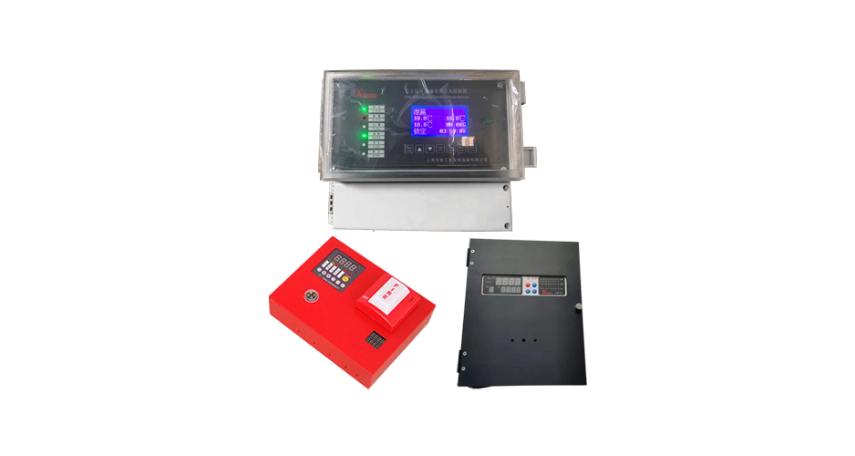
针对SOD废液回收系统的特性,选择合适的灭火剂至关重要。一般来说,非导电性灭火剂(如二氧化碳)更为适用,因为它们不会导电,不会对系统中的电子设备造成损害。然而,在某些特殊情况下,也可能需要采用其他类型的灭火剂。现代SOD废液回收系统自动灭火装置普遍配备有智能控制系统。该系统能够实时监测设备的运行状态和周围环境参数,一旦发现异常情况立即进行... 【查看详情】
-
 19 12杭州化学品供应柜自动灭火装置标准
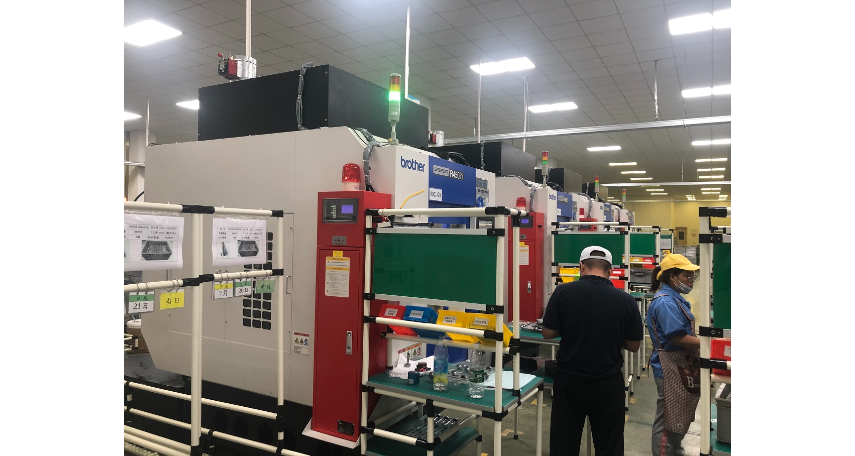
在化学品存储场所安装自动灭火装置的同时,还需制定相应的紧急疏散与应对措施。这包括明确人员疏散路线、设置紧急出口标识、配备必要的个人防护装备等。此外,还需定期组织人员进行消防演练和培训,提高人员的应急处理能力和自救互救能力。化学品系统自动灭火装置通常需要与场所现有的消防系统集成使用。这包括与火灾自动报警系统、消防水泵系统、排烟系统等的联动控... 【查看详情】
-
 18 12江苏化学品流转柜自动灭火装置厂商
为了应对可能的火灾事故,使用化学品系统自动灭火装置的单位还需要建立完善的应急响应机制和培训计划。这包括制定详细的应急预案、组织定期的应急演练和培训员工正确使用灭火设备和应对火灾事故的技能等。这些措施将有助于提高单位的应急响应能力和员工的自我保护意识。化学品系统自动灭火装置的设计、安装和使用需要遵循相关的法规和标准。这些法规和标准旨在确保灭... 【查看详情】
-
 18 12杭州废液灭火装置价钱
SOD废液回收系统自动灭火装置作为一种集火灾探测、报警与灭火于一体的高科技安全设备,在保障生产安全与环境保护方面发挥着重要作用。未来随着技术的不断进步和市场的不断拓展,该灭火装置的性能和功能将进一步完善和提升以满足更多用户和场景的需求。SOD废液回收系统自动灭火装置是一种专为处理含SOD(超氧化物歧化酶)废液环境设计的安全防护设备。在化学... 【查看详情】
-
 17 12成都废液灭火装置排行榜
灭火装置配备了高精度的火灾探测器,能够实时监测SOD废液回收区域内的烟雾、温度和火焰等火灾迹象。一旦探测到异常,系统会立即启动报警程序,并准备进入灭火状态。装置内置的智能控制系统能够根据探测到的火灾情况,自动判断火势大小及蔓延趋势,并准确控制灭火剂的释放量。这种智能化的控制方式不只提高了灭火效率,还避免了不必要的资源浪费。针对SOD废液的... 【查看详情】
-
 16 12河南大型废液回收灭火装置
SOD废液回收系统的重要性:在生物技术和制药工业中,SOD废液的处理是一个关键环节。由于这些废液可能含有易燃、易爆或有毒成分,其安全回收与处置至关重要。SOD废液回收系统自动灭火装置,作为安全保障的关键设备,能够在紧急情况下迅速响应,有效防止火灾事故的发生。该装置集成了先进的探测与灭火技术,通过高灵敏度的火灾探测器实时监测废液处理区域内的... 【查看详情】
-
 15 12河北SOD废液回收系统自动灭火装置种类
装置内置智能监测系统,能够实时监测废液处理过程中的温度变化、烟雾浓度等参数,一旦超出安全范围立即发出预警,提醒操作人员采取相应措施。系统采用先进的火灾探测技术和快速启动机制,确保在火灾初期就能迅速启动灭火程序,将火势控制在较小范围内,减少损失。除了自动灭火功能外,系统还具备手动启动按钮、应急照明、疏散指示等多重安全防护措施,确保在紧急情况... 【查看详情】
-
15 12
-
14 12安徽废液灭火装置有哪些
SOD废液由于含有高浓度的活性成分,在处理过程中若操作不当或设备故障,极易引发火灾。传统的灭火方式往往难以及时响应,且可能因灭火剂选择不当而加剧污染。因此,专为SOD废液回收系统设计的自动灭火装置显得尤为重要。该装置通过高灵敏度的火灾探测器实时监测废液处理区域内的温度、烟雾等火灾参数。一旦探测到火灾迹象,装置立即启动,释放适量的灭火剂(如... 【查看详情】
-
 14 12深圳废液灭火装置解决方案
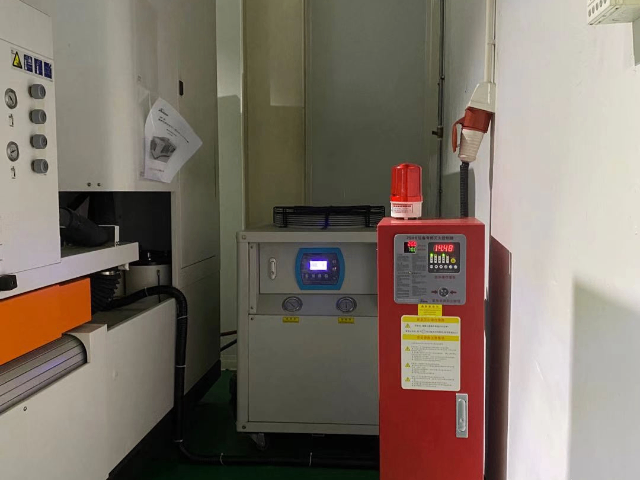
装置主要由探测器、控制器、灭火执行机构和报警系统四大部分组成。探测器负责实时监测废液处理区域内的环境变化,如温度、烟雾等;控制器接收探测器信号,分析判断是否触发灭火机制;灭火执行机构则包括灭火剂储存罐、喷嘴等,负责释放灭火剂;报警系统则在火灾发生时发出警报,提醒人员疏散。当SOD废液处理区域内发生火灾时,探测器首先捕捉到异常信号,如温度急... 【查看详情】
-
13 12杭州大型废液回收灭火装置怎么样
针对SOD废液的特殊性质,该装置选用了高效、环保的灭火剂。这种灭火剂不只能迅速扑灭火焰,还能有效抑制有害物质的扩散,降低二次污染的风险。为了满足不同场景下的使用需求,该装置设计了自动与手动切换功能。在正常情况下,装置处于自动监测状态;当需要人工干预时,可轻松切换至手动模式,实现灵活控制。为了便于远程管理和及时响应,该装置还配备了远程监控与... 【查看详情】