-
 07 05重庆卷圆产品加工质量保证
更重要的是通过这些表面处理和改性过程,改善铸件的表面性状和适合性,提高义齿的耐磨、耐蚀和抗应力疲劳等理化特性。一、表面反应层的去除表面反应层是影响钛铸件理化性能的主要因素,在钛铸件研磨抛光前,必须达到完全去除表面污染层,才能达到满意的抛光效果。通过喷砂后酸洗的方法可完全去除钛的表面反应层。1.喷砂:钛铸件的喷砂处理一般选用白刚玉粗喷较好,... 【查看详情】
-
 06 05烟台铝型材拉弯加工生产供应
引起弯管质量下降的主要原因分析及注意方法:热煨90度弯管1、纯弯曲时,管子在外力距M作用下其中性层外侧臂壁受拉应力&1作用而减薄,内侧受压应力。作用而增厚,合力N1和N2使管子横截面发生变化。基于这一因素,引起弯管质量下降主要原因为RX与SX所以,GBJ235—82中,对各种压力等级情况下的RX值以及外侧的减薄量均做了明确规定,目的是为... 【查看详情】
-
 06 05海宁工业勇逸弯管加工
中频弯管的作用是?在管路系统中,中频弯管是改变管路方向的管件。按角度分,有45°及90°、180°三种弯管常见的,;另外根据工程需要还包括60°等其他非正常角度弯头。弯头的材料有铸铁、不锈钢、合金钢、可煅铸铁、碳钢、有色金属及塑料等。与管子联结的方式有:直接焊接(**常用的方式)法兰联结诶、螺纹联结及承插式联结等。按照生产工艺可分为:焊接... 【查看详情】
-
 05 05三明耐用性高造船汽车弯管加工
弯管加工曲内半径和材料截面高度之比称为相对弯管加工曲半径。不同材质、不同截面的材料都有一个**小相对弯管加工曲半径,小于此半径。材料有可能弯管加工不出或弯管加工不好。两端留工艺余量,一般每端留150-200mm,两端共留300-400mm。工艺余量的长度:壁厚很薄、材料截面较大、弯管加工曲半径较小、弯管加工曲形状复杂、材料截面复杂... 【查看详情】
-
 05 05上海高质量勇逸弯管加工
以前弯管加工在材料多数是铁,但是随着现在技术的不断的进步,弯管加工的材料也开始多样化了,下面我们就先对不锈钢弯管加工进行简单介绍。不锈钢冲压弯头的制造工艺起首焊接一个横截面为多边形的多棱环壳或两头***的多棱扇形壳,内部冲满压力介质后,施以内压,在内压效果下横截面由多边形逐步酿成圆,**终成为一个圆形环壳。1、不锈钢冲压弯头合用于石... 【查看详情】
-
 04 05标准户外游乐设施弯管加工制作厂家
弯管基本上都是经过加工制成的,而且它基本上都是用高温加热变形变弯的,很多材料一旦预热会变形,而该管道的加工弯制也正是使用这个原理。它的加热温度需要在一定的范围之内,在弯制的时候应该尽快确定加热温度,在确定之前一定要掌握温度确定原则。弯管的材质在奥氏体化温度以上,推制时弯头内壁主压应力小于材料在此温度下的屈服极限。材质奥氏体化温度越高,加热... 【查看详情】
-
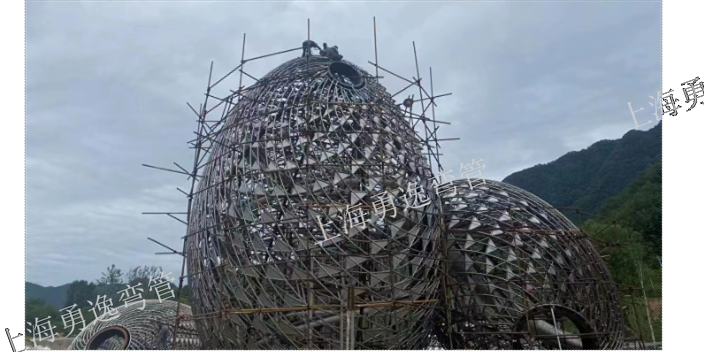 04 05全新户外游乐设施弯管加工价目
基本上都是根据管道的材料、压力、受力方向等因素进行确定,而且它的加热温度范围基本上都会根据管道的材质确定,只要不超过或者低于一定的范围,基本上管道的弯制工作比较理想。弯管的环刚度实际上是指抗外部压力指标。压力管道的承受的负载有内部压力和外部的压力。通常内部压力产生的应力是造成管材破坏的主要因素,破坏的形式是管壁内的拉应力造成的变形过大和破... 【查看详情】
-
 03 05吉安钢板卷圆加工联系人
四、喷。 抛)射除锈喷射除锈是经过大功率电机带动喷射叶片高速扭转,使钢砂、钢丸、铁丝段、矿物质等磨料在离心力效果下对弯管外表进行喷射处置,不只可以彻底肃清铁锈、氧化物和污物,并且弯管在磨料凶猛冲击和磨擦力的效果下,还能到达所需求的平均粗拙度。关于弯管常用的环氧类、乙烯类、酚醛类等防腐涂料的施工工艺,普通要求弯管外表... 【查看详情】
-
 03 05青浦区勇逸弯管加工五星服务
上海勇逸弯管有限公司专业从事冷弯管加工,公司座落于景色秀丽的上海。本公司专业从事冷弯管加工多年,现已拥有先进的冷弯设备和弯管加工工艺,专业弯制加工各类焊管、钢管、槽钢、角钢、扁钢、工字钢等型钢。 弯管加工产品有直角弯管 U型弯管 组合弯管 蛇型弯管 盘管 角钢 槽钢 工字钢等。弯管产品广泛应用于:火车、汽车、摩托车、... 【查看详情】
-
 02 05福建销售不锈钢弯管加工作业指导
承插焊法兰密封面形式:突面(RF)、凹凸面(MFM)、榫槽面(TG)、环连接面(RJ)材质:碳钢(CarbonSteel):ASTMA105,20#、Q235、16Mn、ASTMA350LF1,LF2CL1/CL2,LF3CL1/CL2、ASTMA694F42,F46,F48,F50,F52,F56,F60,F65,F70;合金钢(... 【查看详情】
-
 02 05盐城全新国标弯头加工定制报价
抗拉强度比工业纯钛稍高,可做中等强度范围的结构材料,国内主要用作焊丝。TA5TA6用于400℃以下在腐蚀介质中工作的零件及焊接件,如飞机才皮,骨架零件,压气机壳体、叶片、船舶零件等。TA7500℃以下长期工作的结构零件和各种模锻件,短时使用可到900℃。亦可用作**温(-233℃)部件(如**温用的容器)。TA8500℃长期工作的零件,可... 【查看详情】
-
 01 05河南铝型材拉弯加工销售方法
为避免由于加热而发生睛间腐蚀,焊接电流不宜太大,比碳钢焊条较少20%左右,电弧不宜过长,层间快冷,以窄焊道为宜。焊后硬化性较大,随便发生裂纹。若采用同类型的不锈钢冲压弯头焊接,必需进行300℃以上的预热和焊后700℃左右的缓冷处置。若焊件不克不及进行焊后热处置,则应选用不锈钢冲压弯头焊条。不锈钢冲压弯头焊接时,遭到反复加热析出碳化物... 【查看详情】